


Dobbeltbjælkegribespandbrokran
Produktbeskrivelse
Hvad er Double Beam Grab Bucket Bridge Crane?
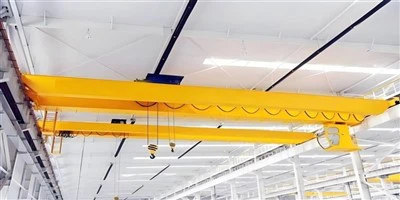
A Dobbeltbjælkegribespandbrokraner en traverskran med to hoveddragere (bjælker), der kører på skinner langs en bro, der spænder over en bugt eller gård. Den er udstyret med en specialiseretfå fat i en spand(også kaldet en muslingespand) til håndtering af bulkmaterialer.
Det er denarbejdshest til løse faste stofferi industrier som havne, kraftværker, stålværker og skrotværfter.
Vigtige fordele
Høj effektivitet:Fuldt mekaniseret, hurtig cykling til stor-volumenoverførsel.
Alsidighed:En kran kan betjene flere punkter (lager, overførselsstation, behandlingslinje).
Pladsudnyttelse:Bruger overhead plads og frigør jorden til opbevaring og køretøjer.
Reduceret arbejdskraft:Minimerer eller eliminerer behovet for-frontlæssere, gravemaskiner og manuelt arbejde.
Kapslingsevne:Kan placeres i en bygning eller betjenes udendørs.
Designovervejelser og udvælgelsesfaktorer
Når en sådan kran specificeres, skal ingeniører overveje:
| Faktor | Overvejelser |
|---|---|
| Kapacitet | Vægt af greb + maksimal vægt af løftet materiale. (f.eks. 10-tons kran med en 2-tons gribelast=8-ton nyttelast). |
| Spændvidde | Afstand mellem baneskinnerne. Bestemmer brodesign og omkostninger. |
| Vagtklasse | Hvor intensivt det vil blive brugt (f.eks. FEM/ISO M6, M7 eller M8 til kraftig-kontinuerlig drift). |
| Kontrolsystem | Førerhus-betjent(fører i førerhus på kranen) elRadio fjernbetjening(operatør på jorden). |
| Miljø | Indendørs, udendørs, ætsende (saltvand), eksplosivt (kulstøv) eller høje/lave temperaturer. |
| Grib Type & Størrelse | Matchet til materialetæthed, klumpstørrelse og slibeevne. |
| Elektriske komponenter | Variable Frequency Drives (VFD'er) for jævn bevægelse og præcision. |
Oversigt
I det væsentlige, enDobbeltbjælkegribespandbrokraner enrobotarm med høj-kapacitet i industriel-skala på skinner. Dens dobbelte-bjælkedesign giver den robusthed til tunge belastninger og store spændvidder, mens gribeskovlen forvandler den fra en simpel løfter til enpræcision bulk materialehåndteringssystem. Det er en stor kapitalinvestering designet til at automatisere og strømline kernelogistikken for råvarebevægelser.
Kernekomponenter: leje, gearkasse, motor, pumpe
Oprindelsessted: Henan, Kina
Garanti: 1 år
Vægt (KG):2000 kg
Video udgående-inspektion: Leveres
Maskintestrapport: Leveres
Design: Dobbeltstråle
Effektivitet: høj effektivitet
Driftshastighed: Højhastighedsdrift
Stabilitet: Anti-svingfunktion
Farve: Valgfri
Strømkilde: 110V/220V/230V/380V/440V, tilpasset
Spændvidde: 7,5-31,5m

Billeder og komponenter
1. Brostruktur & Long Travel System
Dette er den primære ramme, der flytter hele kranen langs bygningen eller gården.
Hoveddragere (dobbeltbjælker):De to primære, parallelle lastbærende-bjælker. Typisk robustkassedragere(svejsede stålkasser) for overlegen vridningsstivhed og styrke, i stand til at spænde over store afstande (30m til 100m+). De understøtter vognen, hejsen og den fulde last.
Slut lastbiler:Hjulsamlingerne i hver ende af brodragerne. Hver endelastbil indeholder:
Hjul (rejsehjul):To eller flere stålhjul med dobbelt-flange, der kører på baneskinnerne.
Aksler og lejer:Til at støtte hjulene.
Drevsamling (til drevne lastbiler):Indeholderbromotor, reduktionsgearkasse, bremse, og kobling til at drive et eller flere hjul.
Bridge Drive:Normalt 2 eller 4 motorer (en eller to pr. lastbil) til synkroniseret bevægelse.Variable Frequency Drives (VFD'er)er standard for jævn acceleration, præcis positionering og reduceret mekanisk belastning.

2. Trolley & Cross Travel System
Enheden, der bærer hejsen og bevæger sig vinkelret på broens bevægelse.
Vognramme:En stiv stålramme, der løber på skinner monteret oven på hoveddragerne.
Trolleyhjul og skinner:Hjul (normalt 4 eller 8), der kører på trolleyskinner fastgjort til toppen af hoveddragerne.
Trolleydrev:Består afdrivmotor(er), gearkasse, bremse og drivhjulat flytte vognen frem og tilbage på tværs af kranens spændvidde.
Buffer og kofanger:Stødabsorberende-enheder i enderne af trolleyrammen for at forhindre over-kørselsskader.
 |
 |
3. Betjeningsmekanisme for hejse og gribe
Hjertet i løfte- og gribefunktionen. For en gribeskovskran er dette mere komplekst end en standard krogkran.
Hovedhejsenhed:Det primære spil til at hæve og sænke grebet.
Hejsemotor:Højt-moment, kraftig-elektrisk motor.
Hejse gearkasse:Reducerer motorhastigheden for at opnå et kraftigt løftemoment.
Hejstromme:En stor stålcylinder, omkring hvilkenhejse ståltoveer såret. Tromlen har bearbejdede riller til at styre rebet.
Hejsebremse:En fejlsikker, fjeder-påsat, elektrisk udløst holdebremse. Den aktiveres automatisk, hvis strømmen går tabt.
Rebning:Det specifikke arrangement af ståltove fra tromlen, overskiver(remskiver), ned til grebet.
 |
 |
Grib betjeningsmekanisme:Dette er forskelligt afhængigt af gribetype.
For et greb med 4-reb (rebstyret):
Hjælpehejs (lukkehejs):Et andet, uafhængigt spil (med egen motor, gearkasse, tromle og bremse) dedikeret til at åbne og lukke gribekæberne. Dens reb er forbundet med griberens lukkemekanisme.
For et motoriseret greb:
Strømkabelspole:En fjeder- eller motor-drevet kabeltromle leverer strøm ned til griberens indre motor via envedhængende kabel.
Grib motor:Elmotoren, der er anbragt inde i griberens hoved, som direkte driver kæberne via et tandhjul.

4. Grab Bucket (Clamshell) samling
Den specialiserede slut-effektor.
Hoved (eller skal):Det centrale hus indeholder hængselmekanismen til kæberne. Det har denløfteøjertil tilslutning til hejsetovene.
Kæber (eller skaller):De to (eller nogle gange flere) hængslede halvdele, der graver sig ind i materialet. De er meget tunge og ofte foret med slidbestandigt-stål eller hårdbelægning for slidstyrke.
Hængselstifter og bøsninger:Kraftige-stifter, der tillader kæberne at dreje.
For motoriserede greb:Intern gearkasse, motor og koblingssystem til at åbne/lukke kæberne.
Til rebgreb:Skive og led, der omsætter rebtræk til kæbebevægelse.

5. El & Kontrolsystem
Tranens nervesystem og hjerne.
Hovedstrømforsyning:
Festoon System / Kabelrulle:Leverer 3-faset vekselstrøm til den bevægelige bro. ENkabelrulleellerfeston(overhead glidende kabelholder) anvendes.
Hovedstrømafbryder/isolator:For sikkerhed og afbrydelse.
Kontrolkabine eller fjernbetjening:
Førerkabine:En lukket, ofte klimatiseret kabine-ophængt fra vognen eller broen. Indeholder:
Fjernbetjeningssystem:Mere almindelig i dag. Operatøren bruger enradio fjernbetjening(vedhæng eller bælte-pakkesender) for fuldstændig bevægelsesfrihed og synlighed på jorden.

Kontrolpanel/skabe:Hus den programmerbare logiske controller (PLC), kontaktorer, VFD'erog beskyttelsesrelæer.
Kommandoenheder: Master controllereellerjoysticks(normalt to: en til bro-/vognkørsel, en til hejse-/gribeoperationer).
Sikkerheds- og begrænsningsenheder:
Grænseafbrydere:Til slut-af-rejse på bro, trolley og hejs.
Anti-kollisionssystemer:Sensorer til at forhindre kraner på samme bane i at ramme hinanden.
Load Moment Indicator (LMI):Overvåger lastvægten og giver anti-overbelastningsbeskyttelse.
Vindmåler:Til udendørs kraner måler vindhastigheden og kan udløse alarmer eller automatisk-nedlukning.
Nødstopknapper:Placeret på flere strategiske punkter.

6. Understøttende infrastruktur
Kritiske, ofte faste, komponenter.
Runway System:
Runway Beams:Tunge I-stålbjælker eller fabrikerede dragere, der understøtter kranskinnerne. De er monteret på byggesøjler eller en separat portalstruktur.
Kranskinner:Præcisionsstålskinner (somAISCellerCRprofiler) fastgjort til banebjælkerne, så kranhjulene kan køre på.
Skinneclips og fastgørelsesanordninger:Fastgør skinnen til bjælken.

Samlere (til førerhus-betjente kraner):
Lederstænger / skinner:Isolerede elektrificerede stænger løber langs landingsbanen.
Skosamlere:Fjederbelastede-sko på kranen, der glider langs lederstængerne for at hente strøm til brodrevet.

Skitse

Vigtigste tekniske

Fordele
1. Strukturelle og ydeevne fordele
Høj belastningskapacitet og stabilitet: Dobbeltbjælkedesign giver overlegen vridningsstivhed og belastningsfordeling, hvilket muliggør kapaciteter fra 5 til 500+ tons med minimal afbøjning
Mulighed for lang spændvidde: Kan spænde over 20-120 meter uden mellemstøtter, hvilket maksimerer brugbar gulv-/gårdplads
Kraftig-holdbarhed: Bygget til kontinuerlig drift (FEM/ISO M7-M8 driftsklasser) med 20-30+ års levetid
Præcisionskontrol: Moderne VFD-drev tillader jævn acceleration og præcis positionering (±10 mm nøjagtighed)
2. Drifts- og effektivitetsfordele
Komplet materialehåndteringscyklus: Enkelt system udfører opsamlings-, transport- og aflæsningsoperationer
Høj gennemstrømning: Cyklustider så lave som 2-3 minutter (f.eks. 25-tons greb, der bevæger sig 500+ tons/time)
Klar til automatisering: Nemt integreret med PLC-systemer, RFID og vejesystemer til semi/fuld automatisering
Reducerede arbejdsomkostninger: Én operatør erstatter flere frontlæssere- og deres operatører
Drift i al-vejr: Kan fungere under forhold, hvor udstyr på hjul svigter (regn, sne, ekstreme temperaturer)
3. Økonomiske og miljømæssige fordele
Lavere driftsomkostninger: El koster typisk 40-60 % mindre end dieseludstyr pr. flyttet ton
Minimalt jordfodaftryk: Bruger overhead plads, holder jorden fri til opbevaring og trafik
Reduceret spild og støv: Lukkede overførselspunkter og kontrolleret tømning minimerer materialetab og støvdannelse
Energigenvinding: Moderne regenerative drev kan føre bremseenergi tilbage til nettet
Lav vedligeholdelse: Enkelt hjul/skinne-interface kontra komplekse hydrauliske systemer i mobilt udstyr
4. Sikkerhed og alsidighed
Iboende sikrere: Adskiller mand og maskine; føreren arbejder fra beskyttet førerhus eller sikker afstand
Flere gribemuligheder: Hurtigt-skiftesystemer tillader forskellige greb til forskellige materialer
Tilpasset layout: Kan betjene flere afhentnings- og aflæsningssteder over et stort område
Katastrofebestandig: Forhøjet design beskytter mod oversvømmelser og hændelser på jordniveau.-
Anvendelse:
1. Energisektoren
| Anvendelse | Typiske materialer | Særlige funktioner |
|---|---|---|
| Kulhåndtering(kraftværker) | Kør-af-minekul, vasket kul | Støvtætte-motorer, brand-belægninger, automatiserede blandingssystemer |
| Biomasse planter | Træflis, piller, agro-affald | Korrosionsbeskyttelse, gnistbestandigt-design |
| Spild-til-energi | MSW, RDF, SRF | Forseglede kabiner med HEPA-filtrering, forstærkede gribere til blandet affald |
2. Havne og bulkterminaler
| Anvendelse | Skala | Konfiguration |
|---|---|---|
| Skibslosning | 500-5.000 TPH | Gantry-type med lang rækkevidde, skibspositioneringssystemer |
| Lagergårdsledelse | 50.000-500.000 tons pæle | Skinne-monteret, stable-/genvindingsautomatisering |
| Omladning | Mellem fartøjer/lastbiler/jernbane | Høj-cyklusdrift, hurtig udskiftning |
3. Metaller & minedrift
| Anvendelse | Materiale egenskaber | Krav til kran |
|---|---|---|
| Skrotpladser | Tæt, slibende, uregelmæssig | Kraftige-greb (5-50 ton), magnetmuligheder, forstærkede strukturer |
| Malmhåndtering | Høj densitet, slibende | Slidfaste-foringer, design med høj-kapacitet (op til 100 tons greb) |
| Slaggebehandling | Varme materialer (op til 400 grader) | Varmeskjolde, specielle legeringer, vand-kølede komponenter |
4. Byggematerialer & kemikalier
| Industri | Håndterede materialer | Særlige hensyn |
|---|---|---|
| Cement | Klinker, kalksten, gips | Støveksplosionsbeskyttelse, præcisionsdoseringssystemer |
| Aggregater | Sand, grus, knust sten | Slidbeskyttelse, stor-volumenhåndtering |
| Gødning | Urinstof, kaliumchlorid, fosfater | Korrosionsbeskyttelse, fugt-følsom håndtering |
| Korn & Fødevarer | Hvede, majs, sojabønner | Fødevarestandarder-, eksplosionssikkert-design |
5. Specialiserede applikationer
Dam- og flodforvaltning: Håndtering af udgravede materialer, sedimentfjernelse
Katastrofe reaktion: Affaldsrydning, hurtig materialeflytning
Genbrugsfaciliteter: Sortering og flytning af genbrugsmaterialer
Støberier: Håndtering af koks, sand og støbegods
Kranproduktion procedure
FASE 1: ENGINEERING & DESIGN
1.1 Konceptuelt og detaljeret design
Gennemgang af klientspecifikationer: Analyse af kapacitet, spændvidde, driftscyklus, håndteret materiale og miljøforhold.
CAD modellering: 3D-modellering (ved hjælp af software som SolidWorks, Tekla eller AutoCAD Inventor) af hele kransystemet.
Strukturel analyse: Finite Element Analysis (FEA) til at simulere spændinger, afbøjninger og dynamiske belastninger på dragere, endelastbiler og trolley.
Mekanisk og elektrisk design: Valg af motorer, gearkasser, bremser og design af styresystemer og ledningsdiagrammer.
Generering af styklister (BOM).: Omfattende liste over alle råmaterialer, indkøbte komponenter og standarddele.
1.2 Indkøb & Logistik
Råvarebestilling: Indkøb af stålplader (S355JR, Q345B), profiler og smedegods til hoveddragere.
Købte komponenter: Sourcing af standardiserede varer (hjul, lejer, motorer, gearkasser, VFD'er, PLC'er, ståltove, elektriske paneler).
Grab Bucket Fabrication/Procurement: Griben kan bygges internt-som en specialiseret komponent eller komme fra en dedikeret gribeproducent.
FASE 2: MAJOR KOMPONENT FABRIKATION
2.1 Fremstilling af hovedbjælke (kerneprocessen)
Dette er den mest kritiske fremstillingsaktivitet, der typisk udføres på en dedikeret produktionslinje.
Trin 1: Forberedelse af stålplade
Skudsprængning: Plader rengøres og forsynes med en beskyttende grunder.
CNC skæring: Plader skæres til nøjagtige former ved hjælp af CNC-plasma- eller oxy-brændstofskæremaskiner. Affasninger til svejsning er forberedt.
Trin 2: Web- og flangeunder-samling
Afstivningssvejsning: Indvendige langsgående og tværgående afstivninger er svejset til banepladen i en fikstur for at forhindre knækning.
Flangesvejsning: De øverste og nederste flangeplader forbindes til banesamlingen vhanedsænket buesvejsning (SAW). Dette gøres på automatiske svejsemaskiner for at sikre dybe, ensartede svejsninger med-høj styrke.
Trin 3: Kassebjælkelukning
Den anden bane og flange tilføjes for at danne den komplette kassesektion.
Sekventiel svejsning: Svejsning udføres i en bestemt rækkefølge for at kontrollere varmeforvrængning.
Trin 4: Afspænding og opretning
Vibratorisk stressaflastendeeller lokal varmebehandling anvendes ofte for at lindre interne svejsespændinger.
Bjælke opretning: Brug af hydrauliske presser eller flammeudretning for at korrigere enhver vridning eller camber-afvigelse.
Trin 5: Bearbejdning og boring
Enderne af dragerne er bearbejdet for at sikre en perfekt, firkantet pasform med truckens endeforbindelser.
Huller til forbindelsesbolte bores ved hjælp af enradial boremaskineeller CNC-boremaskine for præcision.
Trin 6: Trolleyskinnemontering
Løbefladen til vognen er omhyggeligt justeret og svejset eller boltet til toppen af drageren. Præcisionsniveauer bruges til at sikre parallel justering og fladhed.
2.2 Fremstilling af sluttruck
Rammesvejsning: Fremstilling af de stive lastbilrammer af stålplade.
Hjulsamling: Pres-montering af hjul på aksler med kraftige-lejer. Akselkasserne er monteret på rammen.
Integration af drivenhed: Brodrivmotoren, gearkassen og koblingen er samlet på rammen som en enhed.
2.3 Fremstilling af vognramme
Lignende proces som dragerfabrikation, men i mindre skala. Der lægges vægt på at skabe en stiv platform, der kan bære hejseenhederne.
Præcis bearbejdning af hjulbasens monteringspunkter er afgørende for jævn kørsel.
2.4 Fremstilling af gribespand
Skæring og formning: Høje-slidområder (kæber, skærekanter) er skåret af tykt, slidbestandigt-stål (Hardox, AR400).
Montering & Svejsning: Kæberne er hængslet til hovedsamlingen. Svejsning her er kritisk og bruger ofte manuelMetal Inert Gas (MIG)svejsning til kontrol.
Bearbejdning: Bøsningshuller og drejepunkter er bearbejdet for jævn drift.
Dynamisk balancering(til motoriserede greb): Den roterende enhed er afbalanceret for at minimere vibrationer.
FASE 3: MEKANISK MONTERING & MALERI
3.1 For-samling på fabrikken (prøvetilpasning-op)
Bærebjælke-End Truck Connection: De to hoveddragere er boltet til endevognene for at danne den komplette bro. Justering kontrolleres med lasere.
Trolley Dry Fit: Vognrammen placeres på dragerne for at kontrollere pasform og kørsel.
Formål: For at identificere og rette eventuelle tilpasningsproblemer- før adskillelse til maling og forsendelse.
3.2 Overfladeforberedelse & maling
Slibende sandblæsning: Alle komponenter er sandblæst til Sa 2.5-standard for at opnå en perfekt ren, anker-profiloverflade.
Grunding & maling: Anvendelse af et multi-belægningssystem:
Zink-rig epoxyprimer(75-100μm) til katodisk beskyttelse.
Epoxy mellemlag(100-150μm) for opbygning og kemikalieresistens.
Topcoat af polyurethan(50-75μm) for UV-modstand og endelig farve.
Hærdning: Malede komponenter er bagt eller luft-hærdet i et kontrolleret miljø.
FASE 4: INTEGRATION AF ELEKTRISKE & STYRESYSTEMER
4.1 Panelbygning
Kontrolpaneler og modstandsskabe er tilsluttet i henhold til skematiske diagrammer.
PLC'er, VFD'er, afbrydere og kontaktorer er monteret og tilsluttet.
Software programmering: PLC-logik er skrevet, og VFD-parametre indstilles for hver motor (hejs, trolley, bro).
4.2 På-komponentledninger
Motorer, endestopkontakter, trykknapper og sensorer er tilsluttet de mekaniske enheder.
Feston systemereller kabelruller samles.
Alle forbindelser er tagget for nem installation på-webstedet.
FASE 5: FABRIKSPRØVNING OG INSPEKTION (FED)
Før forsendelse udføres kritiske tests for at sikre funktionalitet og sikkerhed.
Ingen-Indlæs funktionstest: Alle bevægelser (bro, trolley, hejs, gribe åbne/lukke) betjenes for at verificere retning, hastighed og bremsefunktion.
Belastningstest(obligatorisk sikkerhedstest):
Statisk belastningstest: Løfter 125 % af den nominelle kapacitet (i henhold til FEM/ISO-standarder) og holder den for at kontrollere strukturel integritet og bremseholdbarhed.
Dynamisk belastningstest: Løft og flytning af 110 % af nominel kapacitet for at teste alle funktioner under overbelastningsforhold.
Test af sikkerhedsanordning: Verifikation af alle endestopkontakter, nødstop, overbelastningsbeskyttelse og anti-kollisionssystemer.
El-inspektion: Isolationsmodstandskontrol, faserotationsverifikation og jordingskontinuitetstest.
FASE 6: DEMONTERING, PAKNING & FORSENDELSE
Kranen skilles omhyggeligt ad i transportable moduler (dragere, endevogne, trolley, grab, el-tavler).
Komponenter er pakket med trækasser og beskyttende belægninger for at forhindre skader under sø-/landtransport.
Løfteøjer og detaljerede montagetegninger er markeret på hvert stykke.
FASE 7: PLACERING OG IDRIFTSÆTNING (LØR)
Forberedelse af webstedet: Verifikation af banejustering, skinneplanhed og elektrisk forsyning.
Mekanisk erektion: Ved hjælp af mobilkraner løftes komponenter og boltes sammen iht. montagetegninger.
Elektrisk installation: Alle ledninger er forbundet mellem paneler, motorer og sensorer.
Endelig justering og justering: Hjuljusteringer, bremsejusteringer og endestoppositionering.
Site Acceptance Test (SAT): En gentagelse af vigtige FAT-tests, men nu på den installerede bane, bevidnet af klienten. Dette er den sidste milepæl-af tegn.

Værkstedsvisning:
Virksomheden har installeret en intelligent udstyrsstyringsplatform og har installeret 310 sæt (sæt) håndterings- og svejserobotter. Efter færdiggørelsen af planen vil der være mere end 500 sæt (sæt), og udstyrsnetværkshastigheden vil nå 95 %. 32 svejselinjer er taget i brug, 50 er planlagt installeret, og automatiseringshastigheden for hele produktlinjen er nået 85 %.


Populære tags: dobbeltbjælke gribe skovl bro kran, Kina dobbelt stråle gribe spand bro kran fabrikanter, leverandører, fabrik
Et par af
QZ gribekranDu kan også lide


Send forespørgsel