


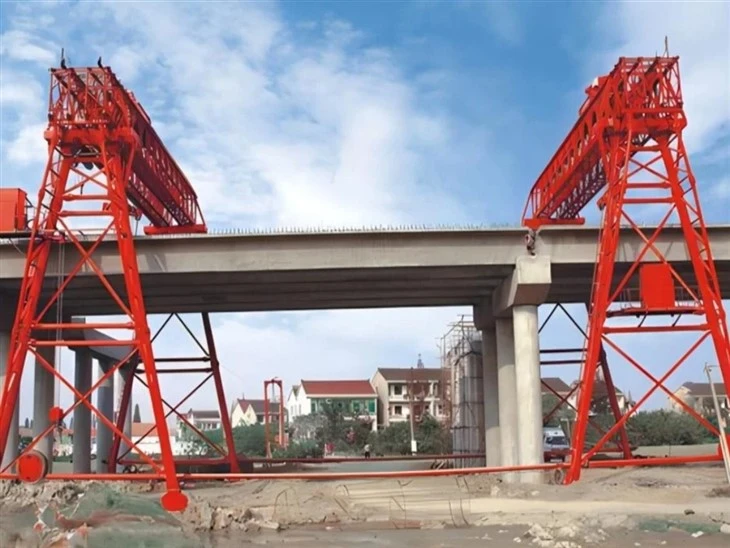

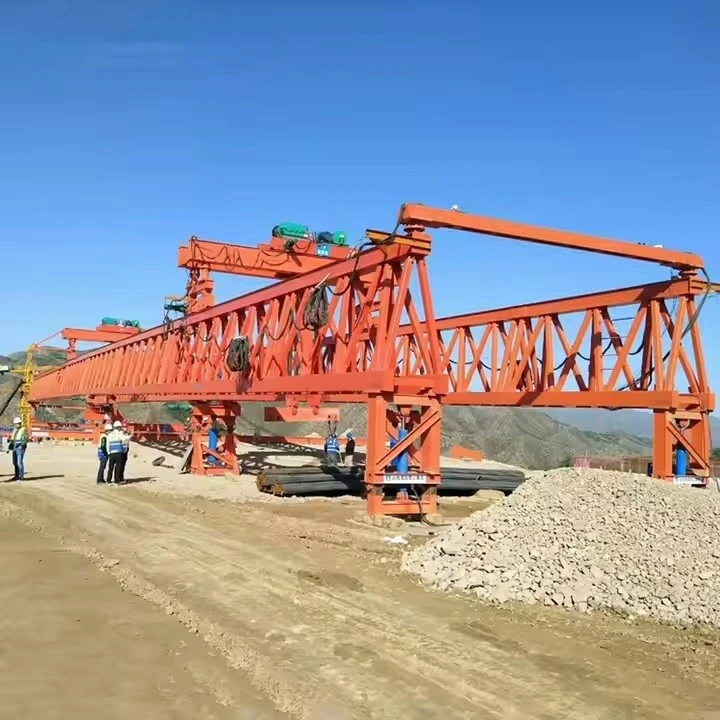
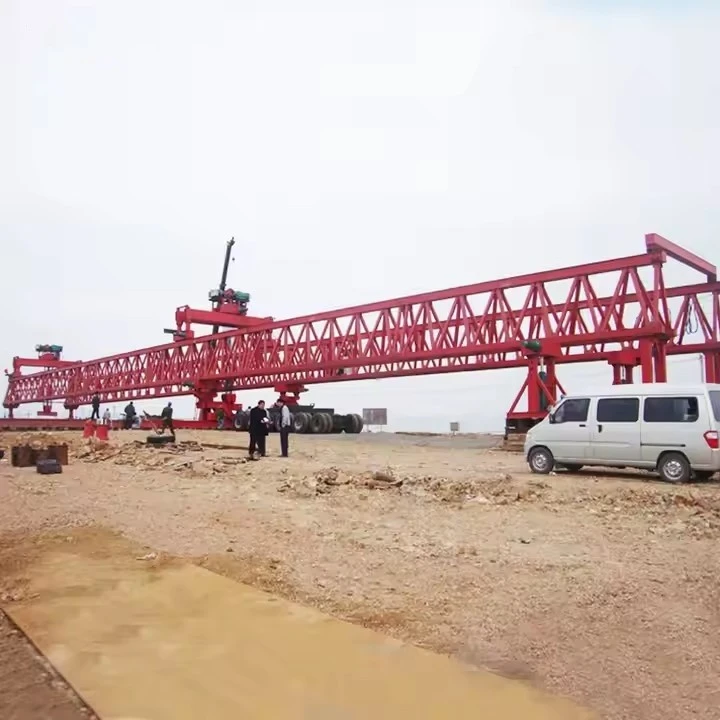
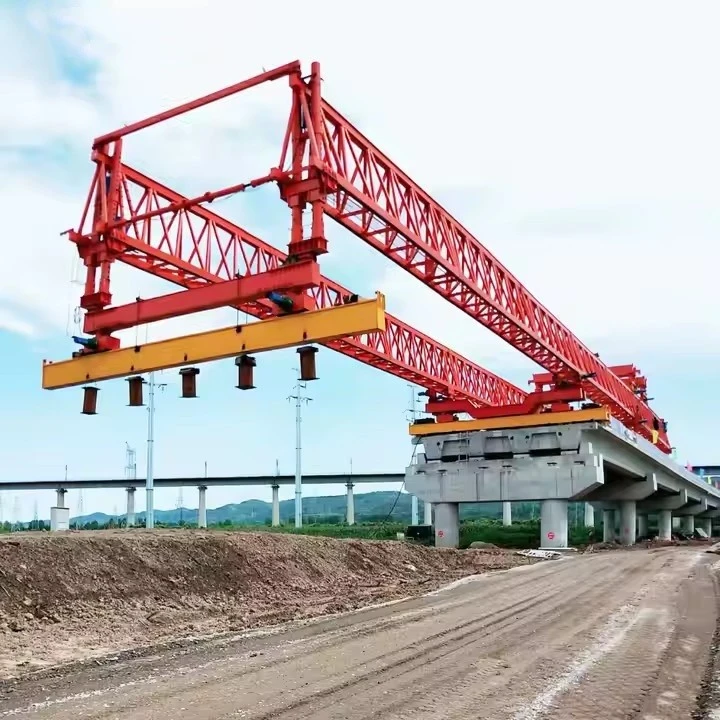
Affyringsbjælkemaskine til motorvejsbetonbjælke

Produktbeskrivelse
Nøglefunktioner ved en motorvejsudskydningsbjælke
Maskinens design er fokuseret på at håndtere de specifikke udfordringer ved opstilling af motorvejsdragere:
Høj kapacitet og stærke fjernlys:Designet til at løfte de ekstreme vægte af præ-støbte betondragere (I-bjælker, U-bjælker eller kassedragere), som kan veje fra200 til over 900 tons. Dens dobbelte hoveddragere er utrolig stive for at forhindre bøjning (minimal afbøjning) under belastning.
Egen-lanceringsevne:Dette er dens definerende egenskab. Maskinen kan køre sig selv frem til næste spænduden behov for en adskillelse og genmontering med en stor mobilkran. Dette gøres gennem et integreret system af hydrauliske donkrafte eller hjul, der "fører" strukturen fremad.
Præcisionsplaceringssystemer:
Synkroniserede hejseværker:Flere spil på løftevognen er computer-styret for at løfte og sænke drageren helt plant.
Mikro-justering:Hydrauliske kontroller gør det muligt at finjustere- dragerens position i alle retninger (op-ned, venstre-højre, frem-bagud) for nøjagtig placering på lejeklodserne.
Vejledningssystemer:Operatører bruger laserguider eller landmålerpæle for at opnå den krævede placeringsnøjagtighed.
Tilpasbare støtteben:De forreste ben støtter på den næste mole (ofte på midlertidige skæreborde), mens de bagerste ben støtter på det tidligere konstruerede dæk. Afstanden mellem benene kan ofte justeres til forskellige spændvidder.
Forbedrede sikkerhedssystemer:
Automatisk forankring:Benene spænder sikkert fast til molerne og dækket før ethvert løft.
Load Moment Indicators (LMI):Computere overvåger lastvægten og kranens stabilitet i realtid.-
Overvågning af vindhastighed:Driften standses, hvis vindhastigheden overstiger sikre grænser.
Fejl-Sikker bremser:Redundante bremsesystemer aktiveres automatisk i tilfælde af strømsvigt.
Specifikation
MaskintypeSelvkørende, modulær portalkran
Strukturel formDobbelt hovedkassedrager med overliggende løftevogn
DriftstilstandElektrisk eller elektro-hydraulisk strømpakke
KontrolsystemCentraliseret kabinekontrol + trådløs fjernbetjening
Nominel løftekapacitet200 til 900 tons
Løftehastighed0.5 - 1.0 m/min (under fuld belastning)
Trolleys kørselshastighed3 - 8 m/min
Gantry fremdriftshastighed5 - 12 m/min
Maks. Bjælkespænd30 til 50 meter
Maks. BjælkevægtI henhold til nominel kapacitet (f.eks. 900T)
Løftehøjde8 - 15 meter
StrømkildeDieselgeneratorsæt eller ekstern nettilslutning
Generator kapacitet200 kVA - 400 kVA (afhængig af størrelse)
Drive SystemHydraulikmotorer eller frekvens-kontrollerede elektriske motorer Giver jævn acceleration og deceleration.

Billeder og komponenter
1. Hovedbelastning-lejestruktur
Dette er den primære ramme, der bærer alle belastningerne.
Hovedkassedragere (1 eller 2):De primære langsgående bjælker, der spænder over hele afstanden mellem støttepunkterne. De er typisk designet som to stærke, stivekassedragerelavet af høj-styrkestål. Dette design giver enestående modstand mod bøjning og vridning under den enorme belastning af en betonbjælke.
Forreste støtteben/søjler:De lodrette strukturer i den forreste ende af portalen. De overfører maskinens vægt og belastningen af den løftede dragerpå næste moleskal bygges. De er ofte højdejusterbare-.
Bageste støtteben/søjler:De lodrette strukturer på bagsiden af portalen. De overfører vægtind på det tidligere opførte brodæk. De er afgørende for stabiliteten under løfteoperationer.
Tværbjælker og afstivninger:Vandrette og diagonale elementer, der forbinder de to hoveddragere og støttebenene. De sikrer, at hele strukturen fungerer som én stiv enhed, der forhindrer forvrængning og bevarer geometrisk stabilitet.
2. Løfte- og håndteringssystem
Dette system udfører selve løft, flytning og placering af betondrageren.
Løftevogn (Krabbe):Enheden, der bevæger sig langs toppen af hoveddragerne. Den indeholder hejsemaskineriet.
Løfte/spil:Kraftige elektriske eller hydrauliske motorer med gearkasser, der vikler ståltovene for at løfte og sænke lasten. Der er typisk flere hejse synkroniseret til at løfte sammen.
Wiretove og remskiver:Ståltov med høj-styrke ført gennem et system af remskiver (skiver) for at give den mekaniske fordel, der er nødvendig for at løfte hundredvis af tons.
Sprederbjælke (løfteramme):En essentiel fastgørelse, der forbinder til drageren. Det er en stiv bjælke, der sikrer, at løftekraften påføres ved dragerens udpegede opsamlingspunkter-, hvilket forhindrer skadelige bøjningsspændinger i betondrageren under løftet.
3. Fremdriftssystem (affyringssystem).
Dette system gør det muligt for hele maskinen at bevæge sig fremad til næste spænd.
Fremdriftsdrev:Hydraulikmotorer eller elektriske motorer, der giver kraften til at flytte portalen.
Hjul eller glidepuder:De komponenter, der faktisk interfacer med affyringsbanen eller dækket. Nogle modeller bruger gummi-trætte hjul, mens andre bruger glideplader med lav-friktion.
Launching Nose (på nogle modeller):En midlertidig, let fremadgående forlængelse af hoveddragerne, der hjælper med at styre udsætningsprocessen og forhindrer overdreven væltning.
4. Support og stabilitetssystem
Disse komponenter sikrer maskinen under løft og søsætning.
Forankringsanordninger:Hydrauliske klemmer eller mekaniske stifter, der sikkert låser støttebenene til bropillerne og dækket. Dette er et kritisk sikkerhedssystem, der forhindrer portalen i at flytte sig eller vælte.
Horisontale stabilisatorer:Hydrauliske donkrafte eller bjælker, der giver yderligere sidestøtte til benene, hvilket sikrer, at de forbliver perfekt lodrette under belastning.
Jacking systemer:Integrerede hydrauliske donkrafte, der bruges til at fint-udjævne hele portalstrukturen på understøtningerne for at sikre, at den er perfekt vandret før et løft.
5. Strøm- og kontrolsystem
Maskinens "hjerne og nervesystem".
Strøm enhed:Et stort dieselgeneratorsæt eller et elektrisk tilslutningspunkt, der leverer al den nødvendige strøm til hejseværk, fremdrift og betjening.
Førerkabine:En klima-styret kabine monteret på portalen, som giver føreren et klart udsyn og rummer de vigtigste kontrolkonsoller.
Kontrolsystem:Et sofistikeret computerstyret system, der bruger PLC'er (Programmable Logic Controllers) til at styre alle bevægelser. Dens nøglefunktioner omfatter:
Synkronisering:Sikrer at alle hejse løftes og sænkes med nøjagtig samme hastighed.
Bevægelseskontrol:Styring af hastigheden og præcisionen af vognens og portalbevægelsen.
Trådløs fjernbetjening:Giver en operatør mulighed for at gå langs med drageren for et perfekt udsyn under den kritiske endelige placering og landing.
Sensor Suite:
Load Moment Indicators (LMI):Overvåger konstant vægten på krogen.
Vindmåler:Måler vindhastighed og advarer eller lukker ned for driften, hvis grænserne overskrides.
Hældningsmålere:Overvåg niveauet af portalen og drageren.
Grænseafbrydere:Undgå, at vognen eller hejseværket bevæger sig ud over deres sikre rækkevidde.
6. Sikkerhedssystemer
Integrerede funktioner dedikeret til at forebygge ulykker.
Fejl-Sikker bremser:Flere, redundante bremsesystemer (mekaniske, hydrauliske), der aktiveres automatisk, hvis strømmen går tabt.
Nødstopsystemer:Lettilgængelige nødstopknapper på kabinen og fjernbetjeningen.
Anti-kollisionssensorer:Forhindrer vognen i at kollidere med enden af portalen eller med en anden vogn.
Overbelastningsbeskyttelse:Styresystemet tillader ikke et løft, der overstiger maskinens nominelle kapacitet.

Skitse


Fordele
Fordele ved at bruge en startbjælkemaskine
Brugen af et udskydningsportal giver store fordele i forhold til traditionelle metoder som at bruge flere mobilkraner, hvilket gør det til det foretrukne valg til moderne højvejsprojekter.
1. Uovertruffen effektivitet og hastighed
Samling-linjeproces:Maskinen skaber en yderst effektiv, gentagen cyklus: løft, anbring, start fremad, gentag. Denne systematiske tilgang accelererer projektets tidslinjer dramatisk.
Hurtig lancering:Dens selvkørende-design gør det muligt for den at flytte til det næste spænd på få timer uden adskillelse, hvilket undgår nedetiden forbundet med mobilisering og demobilisering af store kraner.
Hurtigere konstruktion:Projekter kan udvikle sig med en hastighed pået span med få dages mellemrum, hvilket er væsentligt hurtigere end andre metoder.
2. Forbedret sikkerhed
Reduceret jorddrift:Det meste arbejde udføres over hovedet, hvilket minimerer antallet af personale og udstyr, der arbejder på jordoverfladen i "farezonen" under ophængt belastning.
Iboende stabilitet:Maskinen er sikkert forankret til de robuste bropiller og dæk, hvilket gør den langt mindre modtagelig for ustabilitet forårsaget af jordforhold (f.eks. blød jord), der kan påvirke mobile kraner.
Integrerede sikkerhedssystemer:Indbyggede-funktioner som overbelastningsbeskyttelse, automatiske bremser, vindhastighedsmonitorer og forankringssystemer forhindrer aktivt ulykker.
3. Overlegen præcision og kvalitet
Millimeter nøjagtighed:Computer-styret synkronisering og mikro-justeringsfunktioner giver mulighed for præcis placering af dragere på deres lejepuder. Denne nøjagtighed er afgørende for at sikre den endelige dækjustering og glathed af vejen.
Kontrolleret miljø:Løfte- og placeringsprocessen er beskyttet mod mange variabler, der kan påvirke kranførere, hvilket fører til mere konsistente og-resultater af højere kvalitet.
4. Minimal jordforstyrrelse og miljøpåvirkning
Arbejder fra oven:Maskinen kræver meget lidt jordplads under brojusteringen. Dette er dens største fordel for projekter inden for:
Byområder:Over eksisterende veje, jernbaner eller bygninger med minimal trafikforstyrrelse.
Miljøfølsomme områder:Over floder, vådområder eller beskyttede habitater, hvilket i høj grad reducerer fodaftrykket og indvirkningen på økosystemet.
Ujævnt terræn:Over dybe dale, kløfter eller ustabile skråninger, hvor det er vanskeligt eller farligt at etablere jordadgang for kraner.
5. Økonomiske fordele (omkostnings-effektivitet)
Lavere lønomkostninger:Processen er meget mekaniseret og kræver en mindre besætning sammenlignet med håndtering af flere kranløft.
Reducerede lejeomkostninger:Selvom kapitalomkostningerne er høje, eliminerer det behovet for at leje flere mobilkraner med stor-kapacitet i hele projektets varighed.
Forudsigelig planlægning:Effektiviteten og hastigheden fører til kortere projekttidsplaner, hvilket reducerer de samlede overhead- og finansieringsomkostninger.
6. Pålidelighed og vejrbestandighed
Designet til opgaven:I modsætning til almindelige-kraner er disse maskiner specialbygget-til denne specifikke applikation, hvilket fører til større pålidelighed og færre driftsproblemer.
Bedre vindtolerance:Deres lave, stive profil og sikre forankring gør dem i stand til at arbejde sikkert under højere vindforhold end store gitterbomkraner.

Anvendelse
1. Lange viadukter med flere-spændvidde og høje motorveje
Dette er deres mest almindelige anvendelse. Jo længere projektet er (f.eks. kilometer kontinuerlig viadukt), jo mere økonomisk berettiget bliver maskinen. Eksempler omfatter:
Bymotorveje gennem byer.
Tilkørselsveje til større broer.
Motorveje gennem flade, overbelastede regioner, hvor det ikke er en mulighed at bygge i stigning.
2. Konstruktion over operationel infrastruktur
Over Live Trafik:Bygge en ny motorvej over en eksisterende vej eller jernbane uden at kræve fuldstændig nedlukning.
Over jernbaner:Evnen til at arbejde med minimal indtrængen er afgørende for jernbanemyndigheder, som ikke kan tillade hyppige besiddelser (sporlukninger).
3. Byggeri i udfordrende terræn
Over vand:Bygge broer over floder, søer eller flodmundinger uden behov for omfattende pramme eller flydende kraner.
Over dale og kløfter:Hvor dalen er dyb eller skråningerne er ustabile, hvilket giver en stabil arbejdsplatform over forhindringen.
4. Brug med standardiserede præ-støbte bjælker
Maskinen er ideel til projekter, der bruger gentagne, præ-støbte elementer som:
For-forspændt beton I-bjælke
For-forspændte beton-U-bjælker
For-forspændte betonkassedragere

Produktionsprocedure
Produktionsprocedure for en 160-tons broopstillingsmaskine (BEM)
1. Projektdefinition & designfase
Analyse af klientkrav:Ingeniører arbejder sammen med kunden for at definere præcise specifikationer:
Løftekapacitet:160 tons (primært krav).
Spændvidde:Maksimal spændvidde, som BEM'en skal dække.
Brogeometri:Krumning, gradient og tværsnit- af brodækket.
Bjælketype:Præ-støbte segmentformede kassedragere, I-dragere, U-bjælker osv.
Fremdriftssystem:Bevægelsestype (rullende, glidende, med eller uden affyringsnæse).
Kontrolsystem:Automatiseringsniveau (manuel, semi-automatisk, fuld fjernbetjening).
Site Betingelser:Vindbelastninger, seismiske faktorer og adgangsbegrænsninger.
Detaljeret teknisk design:
Strukturel analyse:Finite Element Analysis (FEA) udføres på hovedbjælker, understøtninger og løftegrej for at sikre strukturel integritet under fuld 160 tons belastning og dynamiske faktorer.
Mekanisk design:Design af alle mekaniske komponenter: spil, hejseværker, vogne, hydrauliske systemer, hjul og lejer.
Design af el- og kontrolsystem:Design af strømfordeling, motorstyring, sensorer (belastning, justering, vind) og operatørgrænsefladen.
Tegninger og dokumentation:Udarbejdelse af detaljerede fremstillingstegninger, stykliste (BOM) og montagevejledning.
2. Indkøb & Materialeforberedelse
Indkøb af materialer:Indkøb af råvarer i henhold til styklisten:
Hovedbjælker:Stålplader med høj-styrke (f.eks. ASTM A572 Gr. 50 eller tilsvarende).
Komponenter:Certificerede ståltove, kroge, remskiver,-højkvalitets hydrauliske cylindre, ventiler, slanger, motorer, gear og elektriske komponenter fra godkendte leverandører.
Fastgørelsesmidler:Høj-bolte, møtrikker og spændeskiver.
Materialetest:Indgående materialer inspiceres for certificering (Mill Test Certificates - MTC'er) og gennemgår tests såsom ultralydstest (UT) for stålplader for at opdage interne fejl.
3. Fremstillings- og fremstillingsfase
Skæring og profilering:
Stålplader skæres i størrelse ved hjælp af CNC-plasma- eller oxy-brændstofskæremaskiner for præcision.
Boring af boltehuller udføres ved hjælp af CNC-boremaskiner for at sikre perfekt justering.
Formning og bøjning:
Plader til buede sektioner (f.eks. på støtteben eller forbindelser) bukkes ved hjælp af pladevalsemaskiner eller kantpresser.
Svejsning og samling af under-komponenter:
Hoveddragere:Plader svejses sammen for at danne kasse- eller trusssektionerne af de vigtigste langsgående bjælker. Dette er en kritisk proces.
Svejseprocedure:Kvalificerede svejsere følger en svejseprocedurespecifikation (WPS). Alle kritiske svejsninger er ikke-destruktivt testet (NDT) viaMagnetisk partikeltestning (MT)ellerDye Penetrant Testing (PT)for overfladefejl ogUltralydstest (UT)ellerRadiografisk test (RT)for indvendige defekter.
Støtteben/rammer:Fremstilling af for- og bagstøtter, der bærer maskinens vægt på bropillen.
Løfteport/vogn:Fremstilling af tvær-bjælke- og trolleysystemet, der bevæger sig sideværts og huser spillet.
Efter-svejsningsbehandling:
Svejsesømme er slebet glatte.
Kritiske strukturelle komponenter kan spændingsaflastes- i en varmebehandlingsovn for at fjerne resterende spændinger fra svejsning.
Overfladebehandling og maling:
Alle komponenter er sprøjteblæste- til SA 2.5-standard for at fjerne rust og slibebelægninger og skabe en profil til malingvedhæftning.
Et primerlag påføres umiddelbart efter sandblæsning for at forhindre korrosion.
Mellem- og toplag af høj-industrimaling-påføres. Farvekodning for sikkerhed og æstetik udføres i henhold til specifikation.
4. Under-samling og for-samling
Mekaniske komponenter samles i mindre enheder:
Spilsamling:Montering af spiltromler, motorer, gearkasser og bremser på en bundramme.
Hydraulic Power Unit (HPU):Montering af hydraulikpumpe, reservoir, filtre og ventiler på en glidesko.
Trolley montering:Montering af hjul, drivmotorer og hovedhejsenheden på vognens ramme.
Elektrisk panelsamling:Ledning af PLC'er, frekvensomformere (VFD'er), afbrydere og controllere i et kontrolpanel.
5. Fabriksaccepttest (FAT)
Dette er et afgørende skridt for at verificere ydeevne og sikkerhed før demontering til forsendelse.
Dimensionskontrol:Verifikation af alle kritiske dimensioner i forhold til tegninger.
Visuel inspektion:Inspektion af alle svejsninger, maling og mekaniske forbindelser.
Funktionelle tests (ingen-belastning):
Test alle bevægelser: vognens bevægelse, hejs/sænkning af hejs, fremdrift af hovedportalen. Tjek for jævn drift, endestopfunktionalitet og nødstop.
Test hydrauliksystemet for utætheder og korrekt tryk.
Belastningstest: (Den mest kritiske test for en 160-tons BEM)
Statisk belastningstest:Løftesystemet (hejs, trolley, bjælker) udsættes for en belastning25 % over sin nominelle kapacitet(dvs. 200 tons). Byrden løftes, holdes ophængt i en periode (f.eks. 10-15 minutter) og inspiceres omhyggeligt for enhver deformation, afbøjning eller problemer.
Dynamisk belastningstest:Systemet er testet kl110 % af den nominelle kapacitet(176 tons). Byrden løftes og flyttes gennem hele arbejdsområdet for at simulere arbejdsforhold.
Belastningstest udføres ved hjælp af kalibrerede vejeceller og certificerede testvægte (ofte betonklodser).
6. Demontering, emballering og forsendelse
Efter bestået FAT demonteres maskinen systematisk i transportable moduler.
Komponenter er omhyggeligt emballeret for at forhindre beskadigelse under transport. Løftepunkter er tydeligt markeret.
Alle udsatte hydrauliske porte og elektriske stik er forseglet.
Der oprettes en detaljeret pakkeliste for hver container eller forsendelse.
7. Opstilling og idriftsættelse af stedet (ofte overvåget af producenten)
Forberedelse af webstedet:Fundamentkontrol på bropillen, der sikrer et plant og stabilt arbejdsområde.
Erektion:Ved hjælp af mobile kraner samles hovedkomponenterne i omvendt rækkefølge af demontering.
Gen-forbindelse:Alle hydraulikslanger, elektriske kabler og strukturelle bolte er gen-tilsluttet og tilspændt til specifikationen.
Idriftsættelse af webstedet:
Gen-test af alle sikkerhedssystemer og endestop.
En finalebelastningstestudføres ofte på-stedet med klienten til stede, typisk ved 100 % (160T) og nogle gange 125 % (200T) kapacitet, ved at bruge de faktiske brodragere eller testvægte for at verificere, at alt fungerer korrekt i sin endelige position.
Operatør- og vedligeholdelsestræning gives til kundens team.
8. Dokumentationsoverdragelse
Projektet afsluttes med overdragelse af al endelig dokumentation, herunder:
Som-byggede tegninger
Design beregninger
Certifikater for materialer og svejsninger (NDT-rapporter)
FAT- og belastningstestrapporter
Manualer til betjening og vedligeholdelse af udstyr
Reservedelsliste


Værkstedsvisning
Virksomheden har installeret en intelligent udstyrsstyringsplatform og har installeret 310 sæt (sæt) håndterings- og svejserobotter. Efter færdiggørelsen af planen vil der være mere end 500 sæt (sæt), og udstyrsnetværkshastigheden vil nå 95 %. 32 svejselinjer er taget i brug, 50 er planlagt installeret, og automatiseringshastigheden for hele produktlinjen er nået 85 %.


Populære tags: lanceringsbjælkemaskine til motorvejsbetonbjælke, Kina lanceringsdragermaskine til motorvejsbetonbjælkeproducenter, leverandører, fabrik
Du kan også lide


Send forespørgsel