


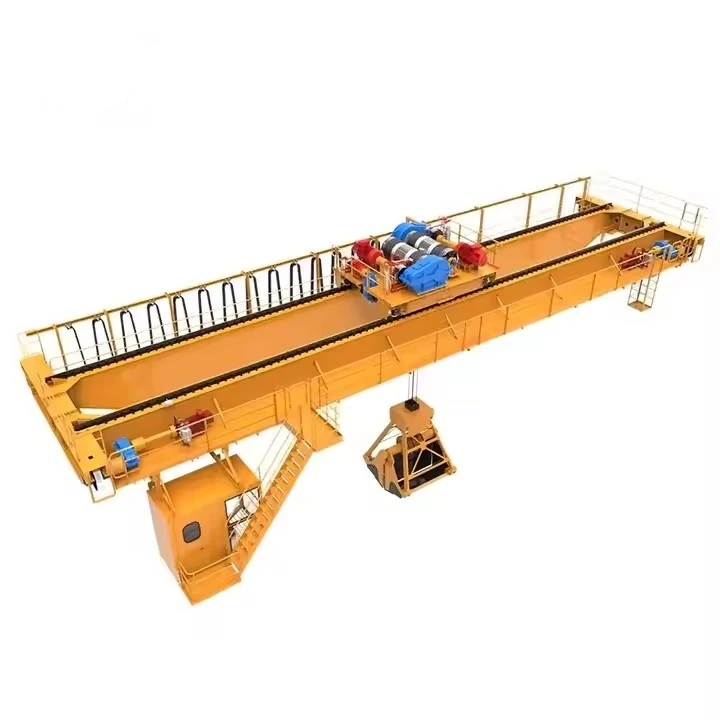


Automatisk gribekran
Produktbeskrivelse
Nøglefunktioner ved automatiske gribekraner:
Automatiseret drift
BrugerPLC (Programmable Logic Controller)ogsensorerfor præcis kontrol.
Kan integreres medfjernbetjeningellerfuldstændigt autonome systemer(AI-baseret).
Understøtterforud-programmerede løftestiertil gentagne opgaver.
Grib spandetyper
Clamshell Grib– Til løse materialer som sand og korn.
Grib appelsinskal– Til skrot og sten.
Motoriseret greb– Elektrisk betjent for bedre kontrol.
Høj effektivitet og sikkerhed
Hurtigere lastning/losning sammenlignet med manuelle kraner.
Anti-svajteknologifor problemfri drift.
Overbelastningsbeskyttelse og nødstopfunktioner.
Ansøgninger
Havne og terminaler– Lastning/losning af skibe.
Kraftværker– Kulhåndtering.
Stålmøller– Skrothåndtering.
Affaldshåndtering– Flytning af bulkaffald.
Sammenligning med manuelle gribekraner
| Feature | Automatisk gribekran | Manuel gribekran |
|---|---|---|
| Hastighed | Hurtigere, ensartede cyklusser | Langsommere, variabel |
| Arbejdskrav | Minimal (fjernbetjening/auto) | Kræver dygtig operatør |
| Præcision | Høj (laser-styret) | Afhænger af operatørens færdigheder |
| Sikkerhed | Avancerede sensorer og kunstig intelligens | Højere ulykkesrisiko |
| Omkostninger over tid | Lavere driftsomkostninger | Højere lønomkostninger |
Løftekapacitet5 – 50 tons (op til 100+ tons til tunge-opgaver)
Spændvidde10 – 35 meter (justerbar)
Løftehøjde10 – 30 meter
ArbejdspligtklasseA6 (Heavy Duty) eller A7 (Svere Duty)
Driftshastighed -Hejsning: 5 – 20 m/min
-Trolleykørsel: 20 – 45 m/min
-Kranvandring: 30 – 60 m/min
Spænding380V/50Hz eller 480V/60Hz (3-faset)
BeskyttelsesgradIP55 (støv/vand-afvisende)
SikkerhedsanordningerOverbelastningsbegrænser, nødstop, endestop, undgåelse af kollisioner.

Billeder og komponenter
Anautomatisk gribekranbestår af flere vigtige mekaniske, elektriske og kontrolkomponenter, der arbejder sammen for at muliggøre effektiv og automatiseret materialehåndtering. Nedenfor er en detaljeret opdeling af de vigtigste komponenter:
1. Strukturelle komponenter
A. Brodrager (hoved- og endebjælker)
Den primære-lastbærende struktur, der bevæger sig langs baneskinnerne.
Lavet af svejset stål (boks-type eller truss-design) for styrke og holdbarhed.
Understøtter hejs, trolley og gribemekanisme.

B. End Trucks (Hjulsamlinger)
Placeret i begge ender af brodrageren.
Udstyret medhjul, motorer og bremsertil kranbevægelse langs banen.
Kan omfattebuffereat absorbere stød ved rejsegrænser.
C. Baneskinner
Installeret på bygningskonstruktionen eller støttesøjler.
Giver en jævn bane for kranbevægelse.
 |
 |
2. Løfte- og gribekomponenter
A. Hejsemekanisme
Hejsemotor(AC/DC eller variabel frekvensdrev-styret).
Ståltov eller kæde(til løft/sænkning af grebet).
Tromle eller skivesystem(styrer rebet/kæden).
Bremser(elektromagnetisk eller hydraulisk for sikkerheden).
 |
 |
B. Gribspand
Clamshell Grib(for bulkmaterialer som kul, korn).
Grib appelsinskal(til skrot, sten).
Motoriseret greb(selv-åbner/lukker via elmotor).
Reb-betjent Grib(styret af separate hejsetromler).
C. Trolleysamling
Bevæger sig vandret langs brodrageren.
Bærer hejs og greb for præcis positionering.
Inkluderertrolleymotor, hjul og bremser.

3. Drive & Motion Systemer
A. Rejsedrev (bro og trolley)
Rejsemotorer(til bevægelse af kran og vogn).
Reducer gearkasser(til hastighedskontrol).
Hjul- og skinnesystem(for jævn bevægelse).
B. Kontrolkabine eller hængende station
Førerkabine(til manuel/halv-automatisk kontrol).
Radio fjernbetjening(trådløs drift).
Touchscreen HMI(i avancerede systemer).

4. Automation & Control Components
A. Programmerbar Logic Controller (PLC)
Central styreenhed til automatiserede sekvenser.
Mærker: Siemens, Allen-Bradley, Mitsubishi.
B. Sensorer og feedbacksystemer
Lastcelle(vejer materiale i realtid).
Encoder(sporer position/hastighed).
Laser/ultralydssensorer(til positionering).
Anti-svajsystem(reducerer belastningsudsving).

C. Human-Machine Interface (HMI)
Touchscreen panel til overvågning og kontrol.
Viser vægt, position, alarmer osv.
D. Frekvensomformere (VFD'er)
Styrer motorhastigheden for jævn drift.
Mærker: ABB, Schneider, Danfoss.
.
5. Strøm- og sikkerhedssystemer
A. Strømforsyning
Festonsystem eller kabelrulle(til strøm/datatransmission).
Hovedstrømafbryder og kontaktorer(elektrisk beskyttelse).
B. Sikkerhedsanordninger
Overbelastningsbegrænser(forhindrer overskridelse af kapacitet).
Grænseafbrydere(stopper kran ved rejsegrænser).
Nødstopknapper(øjeblikkelig nedlukning).
Anti-kollisionssystem(til flere kraner).
Vindmåler(vindhastighedsmåler til udendørs kraner).

6. Hjælpekomponenter
Smøresystem(auto-smøring til gear).
Lys- og alarmsystemer(til sikkerhedsadvarsler).
Støv- og vejrbeskyttelse(IP-klassificerede kabinetter).

Skitse

Vigtigste tekniske

Fordele
Automatiske traverskraner giver betydelige fordele i forhold til traditionelle manuelle eller semi-automatiske kraner, hvilket gør dem ideelle til tunge-industrielle applikationer.
1. Høj effektivitet og produktivitet
Hurtigere materialehåndtering: Automatiserede greb reducerer cyklustider, hvilket øger gennemløbet.
Kontinuerlig drift: Kan arbejde 24/7 med minimal menneskelig indgriben.
Præcisionskontrol: Automatiserede systemer sikrer nøjagtig positionering og gribebevægelse.
2. Reducerede arbejdsomkostninger og menneskelige fejl
Minimal operatørafhængighed: Kan fjernstyres eller autonomt.
Eliminerer manuelle fejl: Automatiseret vægtmåling og vejplanlægning reducerer fejl.
3. Forbedret sikkerhed
Undgå kollision: Sensorer forhindrer ulykker med forhindringer eller andre kraner.
Overbelastningsbeskyttelse: Automatisk nedlukning, hvis vægten overstiger kapaciteten.
Ingen manuel håndtering: Reducerer arbejdernes eksponering for farlige miljøer (f.eks. støv, varme).
4. Energibesparelser & lavere vedligeholdelse
Variable Frequency Drives (VFD'er): Optimer motorhastigheden, reducerer strømforbruget.
Smart Diagnostik: Forudsigende vedligeholdelsesalarmer reducerer nedetid.
5. Alsidighed i materialehåndtering
Kan tilpasses forskellige gribetyper (muslingeskal, appelsinskal, motoriseret).
Kan håndtere forskellige bulkmaterialer (kul, korn, skrot, cement).
Anvendelse:
Disse kraner er meget udbredt i industrier, der kræver dethøj-hastighed, stor-volumen håndtering af bulkmateriale.
1. Havne og terminaler
Skibslæsning/losning: Overfører effektivt kul, korn og mineraler mellem skibe og lager.
Pramme & containerhåndtering: Flytter bulklast i havne.
2. Kraftværker
Kulhåndtering: Transporterer kul fra lagerpladser til kedler.
Askefjernelse: Flytter flyveaske og slagger til bortskaffelse.
3. Stål- og skrotpladser
Håndtering af skrot: Appelsinhud griber sorterer og læsser skrot i ovne.
Råstoffodring: Transporterer jernmalm, koks og kalksten.
4. Cement & Byggeindustri
Klinker & Råvarehåndtering: Flytter kalksten, gips og tilsætningsstoffer.
Bulk Cement Loading: Overfører cement til siloer eller lastbiler.
5. Korn & Fødevareforarbejdning
Silo læsning/aflæsning: Håndterer hvede, ris, sojabønner og andre kornsorter.
Fødevarehåndtering-kvalitet: Hygiejniske greb til sukker, salt eller mel.
6. Affaldshåndtering og genbrug
Kommunal affaldshåndtering: Flytter masseaffald i genbrugsanlæg.
Forarbejdning af biomasse: Overfører træflis, landbrugsaffald.
7. Minedrift og stenbrud
Malm- og tilslagshåndtering: Indlæser/aflæser sten, sand og mineraler.
Lagerstyring: Automatiseret stabling og genindvinding.
Kranproduktion procedure
Produktionsproceduren for en45-tons dobbeltdrager traverskraninvolverer flere nøglefaser, fra design til endelig test. Nedenfor er en detaljeret trin-for- oversigt:
1. Design & Engineering
Beregning af belastning og spændvidde: Bestem krankapacitet (45 tons), spændvidde (afstand mellem skinner), løftehøjde og driftscyklus (FEM/ISO-klassificering).
Strukturelt design:
Hoveddragere (kasse-type eller spærdesign)
Endevogne (til bevægelse langs skinner)
Hejse- og trolleymekanisme
Elektrisk og mekanisk design:
Motorkraft, gearkasse, bremser og styresystem
Ledningsføring, pendel/radio fjernbetjening eller kabinebetjening
Software og simulering: Finite Element Analysis (FEA) til stresstest.
2. Materialeindkøb
Stålplader og profiler: Høj-kvalitet Q235B/Q345B stål til dragere.
Elektriske komponenter: Motorer (hejs/rejse), bremser, endestopkontakter og kontrolpaneler.
Mekaniske dele: Hjul, tandhjul, ståltove, kroge og lejer.
3. Fremstilling af hovedkomponenter
A. Fremstilling af dobbeltbjælke
Skæring & svejsning: CNC plasmaskæring for præcision; automatisk dykbuesvejsning (SAW) til dragere.
Forsamling: Juster og svejs dragere med endevogne.
Kugleblæsning & maling: Anti-rustbehandling (primer + topcoat).
B. Hejse- og trolleysamling
Hejsemekanisme:
45-tons elektrisk wiretalje (eller kædetalje).
Tromle, motor, gearkasse og bremsesamling.
Vognramme: Fremstilling og montering af hjul, motorer og skinner.
C. Endevogne
Rammekonstruktion: Svejset stål med hjulsamlinger.
Buffere og kofangere: Installation til kollisionsbeskyttelse.
4. Installation af elektrisk system
Ledninger og kontrol:
Strømforsyning (3-faset AC)
Variable Frequency Drives (VFD'er) for jævn drift
Pendel/fjernbetjeningssystem
Sikkerhedsanordninger:
Overbelastningsbegrænser
Grænseafbrydere (øvre/nedre bevægelse)
Nødstop
5. Montering & Integration
Opstilling af bjælker: Monter dobbeltdragere på endevogne.
Montering af trolley og hejseværk: Placer vogn mellem dragere; sikker hejs.
Skinnejustering: Sørg for, at baneskinner er plane og parallelle.
6. Test & Kvalitetskontrol
A. Fabrikstestning (før forsendelse)
Ingen-belastningstest: Kør kranen uden belastning for at kontrollere bevægelse, bremser og kontroller.
Belastningstest:
Statisk test: 1,25 × nominel belastning (56,25 tons) i 10 minutter.
Dynamisk test: 1,1 × nominel belastning (49,5 tons) med bevægelser.
Sikkerhedstjek: Bekræft endestop, nødstop og overbelastningsbeskyttelse.
B. Test på-stedet (efter installation)
Gen-kør belastningstest under kundeovervågning.
7. Maling & Korrosionsbeskyttelse
Endelig belægning: Vejrbestandig-maling (f.eks. epoxyzink-rig primer).
Mærker: Mærkater til belastningskapacitet, advarsler og producentoplysninger.
8. Emballage & Levering
Demontering (hvis nødvendigt): For nem transport.
Emballage: Vandtæt indpakning til sø/landtransport.
9. Installation og idriftsættelse (på-stedet)
Runway Beam Inspection: Sørg for korrekt justering og styrke.
Kransamling: Saml dragere, hejseværk og elektriske systemer igen.
Afsluttende test: Udfør belastningstest og operatørtræning.

Værkstedsvisning:
Virksomheden har installeret en intelligent udstyrsstyringsplatform og har installeret 310 sæt (sæt) håndterings- og svejserobotter. Efter færdiggørelsen af planen vil der være mere end 500 sæt (sæt), og udstyrsnetværkshastigheden vil nå 95 %. 32 svejselinjer er taget i brug, 50 er planlagt installeret, og automatiseringshastigheden for hele produktlinjen er nået 85 %.


Populære tags: automatisk løftekran, producenter, leverandører, fabrik af automatisk gribekran i Kina
Du kan også lide


Send forespørgsel