


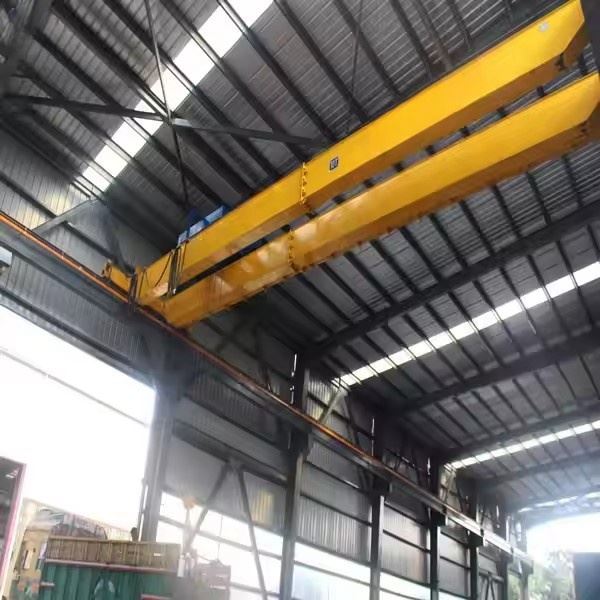


Europæisk Typeværksted Dobbeltdragerbrokran
Produktbeskrivelse
Hvad er en europæisk typeværksted med dobbeltbjælkebrokran?
Det er et modulært, standardiseret traverskrandesign, der stammer fra Europa (følger standarder som FEM). Den er kendetegnet ved dens optimerede struktur, høje-komponenter med høj ydeevne og indbyggede-sikkerhedsfunktioner, hvilket gør den til et førsteklasses valg for værksteder og fabrikker, der kræver pålidelige,-tunge løft.
Tænk på det som den "premium europæiske sedan" i kranverdenen-slank, effektiv, spækket med teknologi og bygget til ydeevne og førerkomfort.
Fordele i forhold til "traditionelle" kraner
Overlegen kroghøjde:Designet med lav -højdehøjde maksimerer løftehøjden i faciliteter med lavt til loftet.
Jævn og præcis kontrol:VFD'er i alle bevægelser giver mulighed for mikro-hastighedskontrol og præcis belastningsplacering, hvilket er afgørende for præcisionsmonteringsopgaver.
Høj pålidelighed og lav vedligeholdelse:Brugen af premium, standardiserede komponenter og lukkede systemer fører til mindre nedetid og lettere service.
Forbedret sikkerhed:Bygget med funktioner som overbelastningsbegrænsere, endestopkontakter, kollisionsforebyggende systemer og sikker strømforsyning som standard.
Energieffektivitet:Moderne motorer og drev bruger mindre strøm end ældre kranteknologier.
Æstetik og renlighed:Disse kraner har ofte et slankt, lukket design med malet finish, hvilket bidrager til et renere og mere professionelt værkstedsmiljø.
Europæisk type vs. konventionel dobbeltbjælkekran
| Funktion | europæisk type | Konventionel/generel dobbeltdrager |
|---|---|---|
| Bjælke design | Optimeret letvægtskassedrager | Ofte tungere I-bjælke- eller truss-struktur |
| Hovedrum | Lav frihøjde | Højere frihøjde |
| Kontrollere | VFD'er på alle bevægelserfor glathed | Kan have kontaktor-baseret, trinvis kontrol |
| Hejsestilling | Mellem dragere (øverst-løbende) | Kan være top-løbende eller under-løbende |
| Komponenter | Modulær, standardiseret | Kan specialbygges-med forskellige mærker |
| Sikkerhed og renlighed | Lukkede systemer, lækkert design | Mere åbent og industrielt udseende |
Konklusion:European Type Workshop Double Girder Bridge Crane repræsenterer enavanceret-udviklet løsningtil moderne industri. Det er det foretrukne valg for virksomheder, der ser deres kran som et kritisk produktivitetsværktøj og prioriterer sikkerhed, præcision og langsigtet-pålidelighed frem for den laveste startpris.
Kernekomponenter: leje, gearkasse, motor, pumpe
Oprindelsessted: Henan, Kina
Garanti: 1 år
Vægt (KG):2000 kg
Video udgående-inspektion: Leveres
Maskintestrapport: Leveres
Design: Dobbeltstråle
Effektivitet: høj effektivitet
Driftshastighed: Højhastighedsdrift
Stabilitet: Anti-svingfunktion
Farve: Valgfri
Strømkilde: 110V/220V/230V/380V/440V, tilpasset
Spændvidde: 7,5-31,5m

Billeder og komponenter
1. Primært strukturelt system (den optimerede ramme)
Optimerede kassedragere:Kernen i designet. Det er svejste stålkasser, typisk med entrapezformet profil. Denne form giver overlegen stivhed, reducerer vægten og giver mulighed for et rent, moderne udseende. Stålpladerne er ofte sprøjteblæste- og malet med en holdbar epoxybelægning.
Svejsede lastbiler:Enderammen er svejset af stålplade (ikke boltet) og er i sig selv stive kassestrukturer. Hoveddragerne er svejset direkte til endevognene, hvilket skaber en enkelt, meget stiv "bro"-enhed. Dette eliminerer flex- og bolttrætheden, der findes i traditionelle designs.
Bane og skinner:Præcis-installerede banebjælker med høj-stålskinner. Kranens endevogne kører på disse med høj opretningsnøjagtighed.
 |
 |
2. Løfte- og rejsesystem (det højtydende-drivsystem)
Hovedhejseenhed:En førsteklasses, lav-højdehøjde, ståltovsløfter monteret på vognen. Nøglefunktioner omfatter:
Motor med dobbelt-hastighed eller variabel hastighed:Til præcis lastpositionering.
Redundant bremsesystem:En primær elektro-magnetisk skivebremse og en sekundær mekanisk belastnings-holdebremse.
Præcisionstromme:Maskinbearbejdet tromle med riller til jævn rebspoling.
Reb guide:Sikrer, at ståltovet snor sig korrekt på tromlen.
Hjælpehejs:En mindre, hurtigere hejs monteret på den samme vogn, der bruges til lettere belastninger for at forbedre arbejdseffektiviteten. Den deler de samme designprincipper af høj-kvalitet som hovedhejsen.
 |
 |
Vognramme:En robust ramme, der bærer hoved- og hjælpehejs. Den kører på skinner placeret påtopaf hoveddragerne.
Trolleyrejser:Omfatter motorer, gearkasser og hjul. De er ofte modulære "bolte-på"-enheder for nem vedligeholdelse.
Bridge Travel Drives (lang rejse):Systemet, der flytter hele kranen langs landingsbanen.
Modulære drevenheder:Selvstændige-drevenheder (motor, gearkasse, bremse og hjul) boltet til lastbilerne. Typisk én drivenhed pr. hjul (ofte 4 eller 8 i alt).
Synkronisering:Drevene synkroniseres elektronisk via styresystemet for at forhindre, at broen krabber (skævning).

3. Power & Control System (De intelligente nerver)
Indkapslet lederskinnesystem (skinne):Et vigtigt europæisk træk. I stedet for åbne festonkabler leveres kraften til kranen via isolerede, lukkede kobber- eller aluminiumstænger, der er anbragt i et beskyttende stål- eller plasthus. Samlere på kranen glider langs disse stænger. Dette system er sikrere, mere pålideligt og kræver mindre vedligeholdelse.
Variable Frequency Drives (VFD'er):Installeret tilalle tre bevægelser(Hejs, Trolley, Bro). VFD'er giver mulighed for jævn, kontrolleret acceleration og deceleration, hvilket muliggør præcis lastpositionering og eliminerer rykkende bevægelser.

Programmerbar Logic Controller (PLC):Tranens "hjerne". Den integrerer kontrol over alle funktioner, overvåger sikkerhedsanordninger, leverer diagnostiske oplysninger og kan kommunikere med fabrikssystemer på højere-niveau.
Operatørgrænseflader:
Ergonomisk hængende station:En let, ophængt kontrolstation med joystick og tydeligt mærkede knapper.
Radio fjernbetjening:En trådløs sender, der gør det muligt for operatøren at styre kranen fra gulvet.
Førerkabine:Et klima-styret, lyd-dæmpet førerhus med panoramaudsigt, ergonomiske sæder og fuld instrumentering.


4. Sikkerhed og hjælpesystemer (de integrerede beskyttelser)
Belastningsmomentindikator (LMI):En kritisk sikkerhedsanordning, der konstant overvåger lastvægten og forhindrer, at kranen bliver overbelastet. Den viser belastningen på en aflæsning i førerhuset eller på pendlen.
Grænseafbrydere:
Hejs øvre/nedre grænse:Afbryder automatisk strømmen ved rejseekstreme.
Begrænsninger for vogne og brorejser:Forhindrer vognen og kranen i at over-rejse.

Anti-kollisionssystem:Bruger sensorer (laser, ultralyd eller infrarød) til at registrere forhindringer eller andre kraner på den samme bane og bremser eller stopper automatisk kranen for at forhindre stød.
Hjælpeenheder:
Advarselsenheder:Roterende beacon lys og sirener, der aktiveres, når kranen er i bevægelse.
Gangbroer og platforme:Fuld-, skridsikre gangbroer med håndlister på broen for sikker inspektion og vedligeholdelse.
Nødstopknapper:Placeret på pendlen, i førerhuset og på nøglesteder på kranstrukturen.

Skitse

Vigtigste tekniske

Fordele
Fordele ved European Type Workshop dobbeltbjælkebrokran
Dette krandesign giver betydelige fordele i forhold til traditionelle designs, med fokus på de samlede ejeromkostninger, ydeevne og sikkerhed.
1. Maksimeret produktivitet og operationel effektivitet
Præcisionshåndtering:Udstyret medVariable Frequency Drives (VFD'er)på alle bevægelser (hejs, trolley, bro), hvilket muliggør jævn acceleration og deceleration. Dette giver mulighed for præcis lastplacering, som er afgørende for monteringsopgaver, og eliminerer skadelige lastsvingninger.
Høj-drift:Designet til hurtigere løfte- og rejsehastigheder end standardkraner, hvilket reducerer cyklustider markant.
Dobbelt hejsesystem:Den almindelige konfiguration af enHovedhejs(til tung belastning) og enHjælpehejs(til hurtigere håndtering af lettere belastninger) giver en enorm operationel fleksibilitet og fremskynder arbejdsgangen.
Fremragende operatørergonomi:Komfortable, klima-kontrollerede førerhuse og intuitive radiofjernbetjeninger reducerer operatørens træthed og øger produktiviteten og sikkerheden.
2. Overlegen teknisk design og pladsoptimering
Design med lav frihøjde:Taljen er monteret mellem dragerne på en top-løbevogn. Denne konfiguration givermaksimal mulig kroghøjde, hvilket er en kritisk fordel i faciliteter med lavt til loftet, så du kan udnytte hele din bygnings kubikvolumen.
Optimeret belastning-lejestruktur:Den svejsedekassedragerdesign giver det bedste styrke-til-vægtforhold. Det giver overlegen stivhed, minimerer afbøjning under belastning og sikrer langsigtet strukturel integritet.
Modularitet og standardisering:Bygget med præ-konstruerede, modulære komponenter (som bolt-på drivenheder). Dette forenkler vedligeholdelsen, reducerer reservedelslageret og forkorter reparationstiden.
3. Forbedret sikkerhed og pålidelighed
Integrerede sikkerhedssystemer:Funktioner somBelastningsmomentindikatorer (LMI), anti-kollisionssystemer og omfattende endestopkontakter er ofte standard, hvilket forhindrer overbelastning og ulykker.
Fejl-Sikker bremsning:Redundante bremsesystemer på hejsen (primære og sekundære bremser) og pålidelige bremser på alle kørebevægelser sikrer sikker drift til enhver tid.
Ren strømforsyning:Brugen af enlukket lederskinne (samleskinne) systemer sikrere og mere pålidelig end åbne festonkabler, hvilket reducerer risikoen for elektriske fejl og kabelskader.
4. Langsigtet-økonomisk værdi og lav vedligeholdelse
Reducerede samlede ejeromkostninger (TCO):Mens den oprindelige investering er højere, er kranenshøj pålidelighed, energieffektivitet og nem vedligeholdelseføre til væsentligt lavere omkostninger i hele dens levetid.
Energieffektivitet:Moderne motorer og VFD'er optimerer strømforbruget, især under delvise-belastningsoperationer og kontrollerede start/stop-cyklusser.
Holdbarhed:Materialer af høj-kvalitet, overlegen fremstilling (svejsede forbindelser) og korrosionsbestandige-finish sikrer en lang levetid selv i krævende miljøer.
Anvendelse:
Anvendelser af europæisk type værkstedsbrokran med dobbeltbjælke
Denne type kran er det foretrukne udstyr til krævende industrielle applikationer, hvor ydeevne, præcision og pålidelighed ikke er-til forhandling.
1. Fremstilling af tunge maskiner og udstyr
Anvendelse:Samling af store gravemaskiner, kraner, landbrugsudstyr og industripresser.
Hvorfor det er ideelt:Præcisionskontrollen giver mulighed for den delikate placering af massive komponenter som gear, huse og bomme. Den høje kapacitet og stivhed håndterer ekstreme vægte sikkert.
2. Bilindustrien
Anvendelse:Stempling af presselinjer, håndtering af matricer og bevægelige køretøjschassiser og -enheder.
Hvorfor det er ideelt:Hurtige cyklustider og præcis positionering er afgørende. Det dobbelte-hejsesystem er perfekt til effektiv håndtering af værktøjer og komponenter i forskellige størrelser.
3. Elproduktionssektoren
Anvendelse:Vedligeholdelse og montering af turbiner, generatorer og store transformatorer i vand-, termiske og atomkraftværker.
Hvorfor det er ideelt:Evnen til at lave mikro-bevægelser med massive, dyre komponenter er afgørende. Kranens pålidelighed er altafgørende i disse høje-kritiske operationer.
4. Luftfartsindustrien
Anvendelse:Håndtering og placering af store, sarte og-højværdi flykomponenter som vinger, skrogsektioner og motorsamlinger.
Hvorfor det er ideelt:Den glatte, vibrationsfrie-bevægelse fra VFD'er forhindrer beskadigelse af følsomme strukturer. Præcisionen måles i millimeter.
5. Stålservicecentre og metalfremstilling
Anvendelse:Håndtering og behandling af tunge stålspoler, plader og strukturer.
Hvorfor det er ideelt:Den robuste konstruktion tåler konstant brug. Designet med lav frihøjde maksimerer opbevarings- og behandlingspladsen under kranen.
6. Fremstilling af papirmølle og trykmaskine
Anvendelse:Installation og vedligeholdelse af de massive ruller og maskineri, der bruges til papirproduktion og trykning.
Hvorfor det er ideelt:Kræver ekstrem præcision for at undgå at beskadige dyre, præcise-slebne ruller under håndtering.
7. Skibsbygning og Heavy Fabrication
Anvendelse:Flytning og placering af store stålplader, præfabrikerede-sektioner og skibskomponenter.
Hvorfor det er ideelt:Kombinationen af høj kapacitet, lange spændvidder og præcis kontrol gør den uundværlig på moderne skibsværfter.
Kranproduktion procedure
Produktionen af enEuropæisk Typeværksted Dobbeltdragerbrokraner en omhyggelig proces, der blander avancerede fremstillingsteknikker med streng kvalitetskontrol. Det er langt mere struktureret og standardiseret end produktionen af traditionelle kraner.
Her er en detaljeret oversigt over den typiske produktionsprocedure.
Trin 1: Ordre & teknisk afklaring
Input:Kundens specifikationer (kapacitet, spændvidde, løftehøjde, driftsklasse, kontroltilstand).
Behandle:Ingeniørteamet gennemgår alle krav for at sikre, at de er gennemførlige og overholder standarder (FEM, ISO, CMAA). Eventuelle uklarheder afklares med bygherren.
Produktion:Et færdigt og godkendt teknisk specifikationsark, der fungerer som planen for produktionen.
Fase 2: Engineering & Design
Dette er en kritisk fase, hvor kranen er virtuelt bygget.
3D-modellering:Hele kranen er modelleret i 3D CAD-software (f.eks. SolidWorks, AutoCAD Inventor). Dette giver mulighed for:
Interferenstjek:Sikre at alle komponenter passer perfekt sammen.
Stressanalyse (FEA):Finite Element Analysis udføres på hoveddragerne og endelastbilerne for at simulere belastningsforhold, optimere materialeanvendelse og sikre strukturel integritet.
Detaljerede tegninger:Produktionstegninger for hver del, montagetegninger og overordnede arrangementstegninger oprettes.
Elektriske skemaer:Kontrolpanellayouts, ledningsdiagrammer og kabelskemaer er designet.
Fase 3: Materiale indkøb og forberedelse
Indkøb:Råvarer af høj-kvalitet bestilles fra certificerede leverandører. Dette omfatter:
Stålplader:Til dragere og endevogne (typisk S355JR kvalitet eller højere).
Profiler:Standard stålsektioner til gangbroer og understøtninger.
Købte komponenter:Hejseværker, motorer, hjul, lejer, VFD'er, PLC'er, lederstænger og andre elektriske komponenter fra velrenommerede mærker.
Forberedelse:Stålplader skæres i størrelse ved hjælp af CNC plasma- eller laserskæremaskiner for høj præcision. Under-komponenter er klargjort til svejsning.
Trin 4: Fremstilling og montering
4.1 Fremstilling af hovedbjælke:
Panelforberedelse:Afskårne stålplader presses og formes til de ønskede U-formede eller kasse-sektionspaneler.
Automatisk svejsning:Bjælken samles og svejses ved hjælp af nedsænket buesvejsning (SAW) eller andre automatiske svejseteknikker. Dette sikrer dyb indtrængning og ensartede svejsninger med høj-styrke.
Midlertidig afstivning:For at forhindre forvrængning under fremstilling og håndtering svejses midlertidige afstivninger på.
4.2 Fremstilling af slutlastbil:
Enderammen er fremstillet af stålplade, med præcis bearbejdning udført på hjulets monteringsflader for at sikre perfekt justering.
4.3 Fremstilling af vognramme:
Rammen, der skal bære hoved- og hjælpehejserne, er bygget med høj præcision for at sikre korrekt justering af hjulene, der løber på dragerskinnerne.
Trin 5: Bearbejdning og boring
Hoveddragerne og endevognene flyttes til store CNC-bearbejdningscentre.
De sammenkoblende overflader mellem dragere og endevogne er bearbejdet for at sikre en perfekt, flad pasform til svejsning.
Alle tilslutningshuller til drivenheder, skinnetilbehør og andre komponenter er boret med præcision for at sikre perfekt komponentjustering og udskiftelighed.
Fase 6: Overfladebehandling og maling
Slibeblæsning:Hele strukturen er skudt-blæst for at fjerne møllebelægninger, rust og forurenende stoffer, hvilket skaber en perfekt overfladeprofil til vedhæftning af maling.
Maleri:Et malingssystem af høj-kvalitet anvendes, typisk:
Primer:En epoxy primer for korrosionsbestandighed.
Mellemlag:En byggecoat for holdbarhed.
Topcoat:En polyurethan topcoat i kundens specificerede farve for UV-bestandighed og en professionel finish. Dette påføres ofte i en kontrolleret,-støvfri malerkabine.
Trin 7: Elektrisk og mekanisk samling
Mekanisk samling:
Bærerne er svejset til endevognene for at danne den endelige, stive brostruktur.
Den præ-monterede trolleyramme er udstyret med dens hjul, drev og hoved- og hjælpehejs.
Modulære drivenheder er boltet på endevognene.
Der monteres skinner på dragerne til vognen.
Der monteres gangbroer, stiger og gelændere.
Elektrisk samling:
Det medfølgende lederstangsystem er installeret langs kranbanen og broen.
Kontrolpaneler med PLC'er og VFD'er er monteret i beskyttede kabinetter.
Alle motorer, endestopkontakter, sensorer og førerkabinen eller hængestationen er tilsluttet.
Fase 8: Test og inspektion i-hus (FAT - fabriksaccepttest)
Inden demontering samles den komplette kran på fabrikken og testes.
Visuel inspektion:Kontrol af udførelse, malingskvalitet og montage.
Ingen-belastningstest:Køre alle bevægelser (hejs, trolley, bro) for at kontrollere for jævn drift, justering og støjniveauer.
Belastningstest:Udførelse af en125 % statisk belastningstest(kranen løftes med en testbelastning 25 % over dens nominelle kapacitet for at kontrollere den strukturelle integritet) og en110 % dynamisk belastningstest(Kranen betjenes gennem alle bevægelser med 10 % overbelastning for at verificere ydeevne under arbejdsforhold).
Funktionstest:Verifikation af alle sikkerhedsanordninger (endestopkontakter, bremser, LMI, nødstop) fungerer korrekt.
Trin 9: Demontering, emballering og forsendelse
Efter at have bestået alle tests adskilles kranen omhyggeligt i logiske sektioner til transport (f.eks. to hoveddragere, to endevogne, trolleyenhed, elektriske paneler).
Komponenter er professionelt emballeret og pakket for at forhindre beskadigelse under forsendelse.
Al dokumentation (testrapporter, certifikater, manualer, tegninger) udarbejdes til kunden.
Trin 10: Installation og idriftsættelse på stedet (af certificerede teknikere)
Komponenterne transporteres til kundens websted.
Certificerede teknikere samler kranen igen på den forberedte bane.
Endelige tilslutninger og justeringer foretages.
En finaleSite Acceptans Test (SAT)udføres for at sikre, at kranen fungerer perfekt i dets endelige miljø, før den overdrages til kunden.

Værkstedsvisning:
Virksomheden har installeret en intelligent udstyrsstyringsplatform og har installeret 310 sæt (sæt) håndterings- og svejserobotter. Efter færdiggørelsen af planen vil der være mere end 500 sæt (sæt), og udstyrsnetværkshastigheden vil nå 95 %. 32 svejselinjer er taget i brug, 50 er planlagt installeret, og automatiseringshastigheden for hele produktlinjen har nået 85 %.


Populære tags: europæisk type værksted dobbelt drager bro kran, Kina europæisk type værksted dobbelt drager bro kran fabrikanter, leverandører, fabrik
Et par af
Rejsende støberi-overheadkranDu kan også lide




Send forespørgsel