


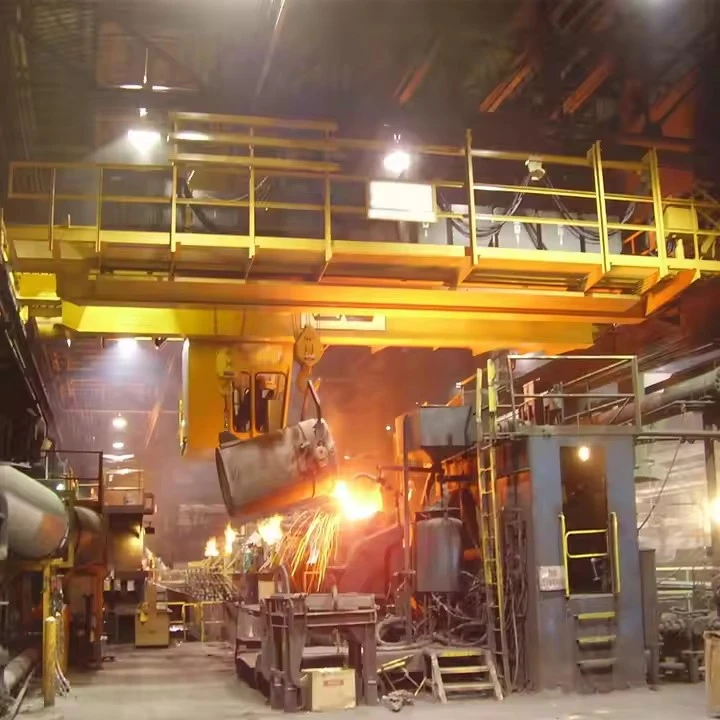


Eksplosionssikker traverskran
Produktbeskrivelse
Hvad er en eksplosionssikker-luftkran?
En eksplosionssikker- traverskran er en specialiseret industrikran, der er designet til at fungere sikkert i farlige miljøer, hvor der kan være brændbare gasser, dampe, brændbart støv eller antændelige fibre.
Kerneprincippet er forebyggelse af antændelse. Disse kraner er konstrueret til at sikre, at enhver elektrisk gnist, lysbue eller høj overfladetemperatur, der genereres under normal drift eller på grund af en fejl, ikke kan antænde den omgivende atmosfære.
De er ikke "bevis" mod en eksplosion fra en ekstern kilde, men er snarere designet til at forhindre at forårsage en eksplosion.
Hvordan de opnår eksplosionssikkerhed: De tre vigtigste metoder
Eksplosions-sikkert udstyr er bygget til specifikke standarder (såsom NEC i USA eller ATEX i Europa). Beskyttelsesmetoderne for krankomponenter falder typisk i tre kategorier:
1. Eksplosionssikret-indkapsling (den mest almindelige metode til elektriske komponenter)
Denne metode bruges til komponenter, der kan skabe gnister, såsom motorer, kontrolpaneler og samledåser.
Princip:De elektriske komponenter er anbragt i utroligt robuste, flammetætte- kabinetter.
Sådan virker det:Hvis der opstår en intern gnist eller eksplosion, er kabinettet stærkt nok til at indeholde det. Endvidere er samlingerne mellem kabinetlegemet og dets dæksel bearbejdet til en specifik "flammebane". Denne vej afkøler alle varme gasser, der undslipper fra en intern eksplosion, til en temperatur under antændelsespunktet for den eksterne atmosfære.
Visuel cue:Disse kabinetter er typisk tunge, støbemetal (jern eller aluminium) kasser med fremtrædende, boltede flanger.
2. Egensikkerhed (for kontrolkredsløb)
Denne metode bruges til kredsløb med lavt-effekt, som f.eks. hængende kontrolstationer, radiomodtagere og sensorer.
Princip:Den elektriske energi (strøm og spænding) i styrekredsløbet er begrænset til et niveau, der er for lavt til at generere en gnist med tilstrækkelig termisk energi til at forårsage en antændelse, selv i tilfælde af en fejl.
Sådan virker det:En speciel "egensikkerhedsbarriere" er installeret i kontrolpanelet i det sikre-område. Denne barriere begrænser den strøm, der tilføres feltenheden i det farlige område.
3. Tryksætning / udrensning (mindre almindeligt for hele kraner, men bruges til styreskabe)
Princip:En ren, inaktiv gas (som nitrogen eller instrumentluft) pumpes ind i et kabinet og opretholder et positivt tryk indeni for at forhindre den brændbare atmosfære i at trænge ind.
Sådan virker det:Systemet "renser" først indkapslingen for enhver farlig luft og opretholder derefter et konstant positivt tryk. Interlocks forhindrer strøm i at blive tilført, indtil udrensningscyklussen er afsluttet, og trykket opretholdes.
Kernekomponenter: leje, gearkasse, motor, pumpe
Oprindelsessted: Henan, Kina
Garanti: 1 år
Vægt (KG):2000 kg
Video udgående-inspektion: Leveres
Maskintestrapport: Leveres
Design: Dobbeltstråle
Effektivitet: høj effektivitet
Driftshastighed: Højhastighedsdrift
Stabilitet: Anti-svingfunktion
Farve: Valgfri
Strømkilde: 110V/220V/230V/380V/440V, tilpasset
Spændvidde: 7,5-31,5m

Billeder og komponenter
Her er en detaljeret oversigt over nøglekomponenterne i en eksplosionssikker- traverskran, der forklarer, hvordan hver enkelt del er specifikt designet eller modificeret til sikker drift i et farligt miljø.
Grundprincippet er detenhver komponent, der er i stand til at frembringe en gnist, lysbue eller overdreven varme, skal indesluttes eller beskyttesfor at forhindre antændelse af den omgivende atmosfære.
1. Strukturelle og mekaniske komponenter
Disse ligner stort set en standardkran, men ofte bygget til en højere standard for robusthed og med opmærksomhed på at forhindre tilfældige risici.
Brobjælke(r):De(n) vandrette hovedbjælke(r), der understøtter hejsen og vognen. Selvom de ikke er "eksplosionssikre" i elektrisk forstand, er de designet til at være stærke og stive for at minimere afbøjning og vibrationer, hvilket kan forårsage løsning af elektriske forbindelser.

Slut lastbiler:Samlingerne i hver ende af broen, der rummer hjulene til kranens lange rejsebevægelse. Nøgleovervejelser omfatter:
Hjul:Fremstillet af høj-kvalitetsstål for at modstå slid og gnister fra friktion.
Lejer:Forseglet og smurt for livet for at forhindre overophedning.
Vognramme:Rammen, der bevæger sig sideværts hen over brodragerne og bærer hejsenheden. Den skal være stabil og sikre korrekt justering af hejsen.
Krogblok og krog:Typisk lavet af-smedet legeret stål af høj kvalitet. Selve krogen ligner en standardkrog, men er ofte udstyret med ensikkerhedslåsfor at forhindre, at lasten glider. Den primære bekymring er at bruge materialer, der ikke gnister fra stød.
 |
 |
2. Kritiske elektriske og eksplosionssikre-komponenter
Det er her de grundlæggende forskelle ligger. Hver elektrisk komponent er en potentiel antændelseskilde og er specielt konstrueret.
a) Hejsemotor
Standard:En standard TEFC (Totally Enclosed Fan Cooled) motor.
Eksplosion-Bevis:Til huse i enkraftig-indkapsling af støbejern eller aluminiummed præcist bearbejdetflammestierved alle led (hvor betrækket møder kroppen). Hvis der opstår en intern gnist, er eksplosionen indeholdt i indelukket, og de undslippende gasser afkøles til under antændelsestemperaturen, når de passerer gennem den smalle flammebane.
 |
 |
b) Rejsemotorer (bro og trolley)
Fungerer på samme måde som hejsemotoren, men til kranens travers- og tværgående-traversbevægelser. De bruger det sammeeksplosionssikret- kabinetteknologi.
c) Kontrolpanel / El-skab
Dette er kranens "hjerne", der indeholder kontaktorer, relæer, frekvensomformere (VFD'er) og klemrækker,-som alle kan skabe buer og gnister.
Eksplosionssikker-tilpasning:Til huse i en stor,flamme-tæt, støbt metalkabinetmed en boltet flange. Alle rørgennemføringer er forseglet medeksplosionssikre-forseglingerfor at forhindre gasser i at bevæge sig gennem kanalen ind i kabinettet.

d) Kontrolstationer (hvordan kranen betjenes)
Pendelstation (trykknap-vedhæng):
Standard:En plastik eller metal hængende æske med knapper.
Eksplosion-Bevis: A tung, forseglet støbt aluminium eller messing krop. Hver -trykknap er en forseglet,-olienedsænket eller membran-forseglet enhed for at forhindre interne gnister i at slippe ud. Kabelindføringen er forseglet.
Radio fjernbetjening:
Dette er et almindeligt og sikkert valg, da det giver operatøren mulighed for at være på sikker afstand.
Dehåndholdt senderer certificeret somEgensikker (IS). Det betyder, at dens interne elektronik er designet til at begrænse elektrisk og termisk energi til et niveau, der ikke er i stand til at forårsage antændelse.
Demodtagerenhed, monteret på kranen, er anbragt i eneksplosionssikret- kabinet.

e) Bremsesystemer
Elektromekaniske bremser:Anvendes til fastholdelse og nødstop. Bremsespolen og enhver intern kobling er anbragt i eneksplosionssikret- kabinet.
Mekaniske bremser:Ofte er fejl-sikker (forårs-anvendt) type. Fokus er på at bruge ikke-gnistgivende materialer til foringer og sikre, at de ikke overophedes under brug.
f) Grænseafbrydere
Bruges til øvre-hejsning og slutning-af-rejse til bro- og trolleybevægelse. Skifteelementet (som skaber en gnist) er indesluttet i enkompakt,-eksplosionssikkert hus.


g) Belysning
Arbejdsområdelys og advarselsblink:Pærerne (nu næsten altid LED til kølig drift) er anbragt i enrobust,-eksplosionssikker armaturmed en tyk glas- eller polycarbonatlinse tætnet mod en pakning. Armaturet er designet til at indeholde enhver eksplosion, hvis pæren skulle briste.
h) Ledninger og ledninger
Ledningsføring:Bruger isolering af høj-kvalitet, høj-temperatur og kemisk-resistent isolering.
Rør:Alle ledninger løber gennem forseglet, stiv stålrør.
Rørtætninger: Dette er en kritisk sikkerhedsfunktion.Eksplosionssikre-forseglinger er installeret i ledningssystemet:
Ved indgangen til hvert eksplosionssikret- kabinet.
På grænsen mellem en klasse I, division 1 (zone 1) og et mindre farligt eller sikkert område.
Disse tætninger forhindrer en eksplosion i at bevæge sig gennem kanalen fra en del af systemet til en anden og forhindrer brændbare gasser i at vandre ind i kontrolpaneler.

3. Sikkerhed og hjælpekomponenter
Jording/jordingssystem: Ekstremt vigtigt.Hele krankonstruktionen (bro, trolley, endevogne) skal være korrekt bundet og forbundet til en jord for at forhindre opbygning afstatisk elektricitet, hvilket er en stor antændelsesfare. En dedikeret jordbørste bruges ofte på landingsbanen for at sikre kontinuerlig kontakt.
Advarselsenheder:Horn og beacons er uden undtagelse,eksplosionssikker-certificeretmodeller.
Anti-kollisionssystemer:Sensorer og kontroller til flere kraner på samme bane er anbragt i eksplosionssikre- eller egensikre indhegninger.
Varmeelementer:For kraner i kolde omgivelser skal enhver sporopvarmning for at forhindre isopbygning på skinner være af eneksplosionssikker-type.

Skitse

Vigtigste tekniske

Fordele
Fordele ved eksplosionssikre-luftkraner
Den primære fordel er utvetydigt,sikkerhed. Denne grundlæggende fordel udmønter sig dog i flere kritiske operationelle og økonomiske fordele for virksomheder, der opererer i farlige miljøer.
1. Ultimativ sikkerhed i farlige miljøer
Forebygger katastrofe:De er konstrueret til at eliminere risikoen for, at kranen selv er kilden til en antændelse for en brand eller eksplosion. Dette beskytter menneskeliv, infrastruktur og miljø mod ødelæggende hændelser.
Risikobegrænsning:Designet afbøder de den største enkeltstående operationelle risiko i områder med brandfarlig atmosfære, hvilket giver ro i sindet og en beviseligt sikrere arbejdsplads.
2. Overholdelse af lovgivning og juridisk beskyttelse
Obligatorisk krav:I de fleste lande er det ulovligt at bruge standardudstyr på klassificerede farlige steder. Disse kraner er bygget til at overholde strenge internationale standarder (f.eks. NEC, OSHA, ATEX, IECEx).
Undgår ansvar:Brug af en certificeret eksplosionssikker-kran beskytter virksomheden mod massive bøder, juridisk ansvar og ugyldige forsikringskrav i tilfælde af en hændelse.
3. Uafbrudt drift og høj pålidelighed
Formål-Bygget holdbarhed:Komponenterne (motorer, elektriske kabinetter osv.) er bygget til en meget højere standard for robusthed og tætning end standardkraner. Dette resulterer i en maskine, der i sagens natur er mere holdbar og pålidelig, selv i korrosive eller krævende industrielle miljøer.
Reduceret nedetid:Deres robuste konstruktion fører ofte til længere gennemsnitlig tid mellem fejl (MTBF), hvilket minimerer uplanlagt nedetid, der kan standse en hel produktionslinje eller proces.
4. Langsigtede -omkostningsbesparelser (samlede omkostninger ved ejerskab)
Mens den oprindelige købspris er højere, er de langsigtede-besparelser betydelige:
Forebygger astronomiske tab:Omkostningerne ved en enkelt eksplosionshændelse-i form af skade på aktiver, produktionstab og menneskelige omkostninger-er umådeligt højere end præmien for en eksplosionssikker-kran.
Forsikringspræmier:Virksomheder, der bruger korrekt certificeret udstyr, nyder ofte godt af lavere forsikringspræmier på grund af den væsentligt reducerede risikoprofil.
Holdbarhed:Komponenterne af høj-kvalitet har typisk en længere levetid, hvilket reducerer langsigtede-udskiftningsomkostninger.
5. Operationel fleksibilitet og effektivitet
Vedligeholder materialehåndteringens arbejdsgang:De giver mulighed for effektiv bevægelse af tunge materialer, råvarer og færdige produkterinden fordet farlige område, som er afgørende for produktionsprocessen. Uden dem ville materialehåndtering være langsom, ineffektiv og potentielt mere farlig (f.eks. ved at bruge manuelt arbejde eller improviserede metoder).
Avancerede kontrolmuligheder:Tilgængeligheden af certificereteksplosionssikre-vedhængogegensikre radiofjernbetjeningergiver operatører mulighed for at styre kranen fra den sikreste og mest ergonomiske position, hvilket øger effektiviteten og sikkerheden yderligere.
Anvendelse:
Anvendelser af eksplosions-sikre traverskraner
Disse kraner er uundværlige i enhver industri, hvor en eksplosiv atmosfære kan være til stede under normal drift eller på grund af en uventet fejl. De er typisk klassificeret efter typen af fare (gas/damp eller støv).
Industrier med brandfarlige gasser og dampe (Klasse I / Zone 1 & 2)
Olie og gas:
Raffinaderier:Til håndtering af katalysatorer, vedligeholdelse af ventiler/pumper og generel materialehåndtering omkring fraktioneringskolonner og procesenheder.
Offshore platforme:Til flytning af udstyr og forsyninger på platformen, hvor der er naturgasdampe til stede.
Petrokemiske anlæg:Håndtering af flygtige kemiske mellemprodukter og produkter.
Kemisk og farmaceutisk fremstilling:
I forarbejdningsområder, hvor der anvendes opløsningsmidler (f.eks. alkohol, acetone, toluen), eller hvor kemiske reaktioner frigiver brændbare dampe.
Blandingsrum, reaktorrensning og batchbehandlingsområder.
Malings- og belægningsfaciliteter:
Spraybokse til maling:Hvor aerosoliseret maling og opløsningsmiddeldampe skaber en højeksplosiv atmosfære. Kraner bruges til at flytte produkter ind og ud til maling.
Blandingsrum:Hvor opløsningsmidler og pigmenter blandes.
Luftfart:
Maling Hangarer:Til maling af store flykroppe.
Brændselscellevedligeholdelsesbåse:Hvor der er rester af jetbrændstofdampe.
Spildevandsbehandlings- og biogasanlæg:
I områder, hvor nedbrydning af organisk stof producerer metan og svovlbrintegas.
Industrier med brændbart støv (Klasse II / Zone 21 & 22)
Korn og landbrug:
Korn elevatorer og siloer:Håndtering af korn, hvor luftbåret støv (hvede, majs, soja) er meget eksplosivt.
Melmøller:Gennem hele fræse- og forarbejdningslinjen.
Fødevareforarbejdning:
Forarbejdning af sukker og stivelse:Hvor der dannes fint sukker eller stivelsesstøv.
Pulvermælk & krydderi faciliteter.
Træbearbejdning og biomasse:
Savværker og panelanlæg:Hvor fint træstøv samler sig.
Biomassekraftværker:Til håndtering af brændstof som træflis og piller.
Metalforarbejdning:
Aluminiumsfinish:Hvor fint aluminiumsstøv dannes ved slibning eller polering.
Andre metaller:Visse magnesium-, titanium- og jernstøv kan også være eksplosive.
Kulminedrift og -forarbejdning:
Kulhåndteringsanlæg:Hvor kulstøv er gennemtrængende og blandet med metangas.
Kranproduktion procedure
Produktionen af en QD model dobbeltbjælkebro overheadkran er en omhyggelig proces, der blander tung stålfremstilling, præcis bearbejdning, elektrisk samling og streng kvalitetskontrol.
Fase 1: Design og ingeniørarbejde (for-produktion)
Ordregennemgang og teknisk afklaring:Ingeniører gennemgår kundens specifikationer (kapacitet, spændvidde, løftehøjde, driftsklasse, kontroltilstand osv.).
Detaljeret design og beregning:
Strukturelt design:Ved hjælp af CAD-software (f.eks. AutoCAD, SolidWorks) skaber ingeniører detaljerede tegninger for hver komponent (dragere, endevogne, trolleyramme). Bjælkedesignet er kritisk analyseret for afbøjning, styrke og udmattelseslevetid.
Elektrisk design:Der udvikles skemaer til strøm- og kontrolsystemerne, herunder materialestyklisten til motorer, paneler, kabler og pendler.
Belastningsberegning og FEM-analyse:Moderne fabrikker bruger Finite Element Method (FEM) software til at simulere spænding, belastning og afbøjning under belastning, hvilket optimerer designet, før noget metal skæres.
Fase 2: Forberedelse og forarbejdning af råvarer
Materiale indkøb:Stålplader (typisk Q235B eller Q345B til hovedkonstruktioner), profiler (bjælker, kanaler), skinner og indkøbte dele (motorer, gearkasser, hjul, elektriske komponenter) kommer fra certificerede leverandører.
Materialetest:Indgående stålplader testes ofte for overensstemmelse med kvalitetsspecifikationer (ultralydstest er almindeligt).
Skæring og formning:
CNC skæring:Stålplader til hoveddragerne skæres til præcise dimensioner ved hjælp af Computer Numerical Control (CNC) plasma- eller flammeskæremaskiner. Dette sikrer høj nøjagtighed.
Boring og bearbejdning:Huller til forbindelser bores ved hjælp af magnetiske basisbor eller CNC-bearbejdningscentre. Enderne af hoveddragerne er bearbejdet for at sikre en perfekt, firkantet pasform med endevognene.
Fase 3: Fremstilling af hovedbjælke (kerneprocessen)
Dette er den mest kritiske svejseproces.
Samling og jigning:De afskårne plader (væv og flange) placeres i en stor, stiv samlejig. Denne jig holder alt i perfekt justering under svejsning for at forhindre forvrængning og sikre, at drageren er lige og buet korrekt.
Svejsning:Hoveddragersvejsning udføres af certificerede svejsere, der bruger Submerged Arc Welding (SAW) til lange hovedsømme (som giver dyb penetration og svejsninger af høj-kvalitet) og Manuel Metal Arc Welding (MMA) eller Gas Metal Arc Welding (GMAW/MIG) til mindre tilbehør.
Cambering:En forud-defineret opadgående camber (krumning) er indbygget i drageren for at modvirke afbøjning under lastens vægt. Dette opnås ved hjælp af jiggens design og svejsesekvens.
NDT (ikke-destruktiv test):Kritiske svejsninger inspiceres af kvalitetsinspektører. Metoder omfatter:
Ulasonic test (UT):Til detektering af interne fejl i svejsninger.
Magnetisk partikeltestning (MT):Til detektering af overfladerevner.
Montering vedhæftning:Efter svejsning justeres skinnerne til vognen omhyggeligt og svejses eller boltes på toppen af de færdige dragere.
Trin 4: Fremstilling af sluttruck og trolleyramme
Fremstilling:Lastbilens endehuse og trolleyrammen er fremstillet af stålplade, efter lignende processer med skæring, boring og svejsning.
Bearbejdning:Nøgleområder, såsom lejehusene til hjulene og drivakslerne, er bearbejdet til høje tolerancer for at sikre perfekt justering og jævn drift.
Forsamling:Hjul, lejer, aksler, drivmotorer og gearkasser er samlet på lastbilerne. Det samme er gjort for vognstellet.
Trin 5: Overfladebehandling & maling
Sprængning:Alle strukturelle komponenter føres ind i en blæsemaskine, hvor højhastighedsstål-slibemidler renser overfladen for rust, kværnskal og snavs. Dette skaber en ru, ren overflade, der er ideel til vedhæftning af maling.
Grunding:Umiddelbart efter sandblæsning påføres en anti---rustgrunder af-kvalitet for at forhindre oxidation.
Maleri:Toplakken påføres, normalt i henhold til kundens-specificerede farve- og tykkelseskrav. Dette gøres ofte ved hjælp af spraymaling for en jævn finish.
Trin 6: Generalforsamling og elektrisk installation
For-samling:Hoveddragerne er forbundet med endevognene for at danne den komplette bro. Vognen placeres på broskinnerne. Hele strukturen kontrolleres for kvadratiskhed og dimensionsnøjagtighed.
Mekanisk installation:Hejseenheden (QD-type hejs) monteres på vognens ramme. Alle drev er tilsluttet.
Elektrisk installation:Elektrikere forbinder hele kranen:
Installer hovedpanelet og modstandsboksen på broen.
Før kabler langs broen til trolleyen og afslut lastbildrev.
Installer festonsystemet eller lederstangen til strømopsamling.
Installer endestopkontakter, sikkerhedsanordninger og advarselslys.
Tilslut kontrolpanelet, eller test radiofjernbetjeningen.
Trin 7: Test og inspektion (fabriksaccepttest - FAT)
Dette er et obligatorisk trin før demontering til forsendelse.
Ingen-belastningstest:Kranen betjenes uden last. Alle funktioner er testet: brokørsel, trolleykørsel, hejsning op og ned. Grænser, bremser og kontroller kontrolleres.
Statisk belastningstest:En testbelastning på 125 % af den nominelle kapacitet løftes lige fra jorden (typisk med testvægte eller kalibrerede vandposer). Kranen holdes i 10+ minutter for at kontrollere for eventuelle deformationer, og bremserne kontrolleres for holdeevne.
Dynamisk belastningstest:En testbelastning på 110 % af den nominelle kapacitet løftes og sættes igennem alle bevægelser: kørsel, trolleying og hejsning. Dette tester funktionaliteten og sikkerheden under stress.
Dimensionel inspektion:Nøglemål (spændvidde, løftehøjde osv.) verificeres i forhold til ordren.
Dokumentation:Alle testresultater, certifikater for materialer og svejsninger og udstyrsmanualer er samlet i et endeligt leveringsdossier til kunden.
Trin 8: Demontering, emballering og forsendelse
Demontering:Kranen skilles omhyggeligt ad i logiske komponenter, der kan sendes (f.eks. to hoveddragere, to endevogne, trolleyenhed, hejs, elektriske paneler, baneskinner).
Emballage:Komponenter er pakket for at forhindre skader under sø- eller landtransport. Strukturelle dele er ofte bundtet på trækasser. Elektriske komponenter pakkes og opbevares i trækasser.
Forsendelse:Alle dele er mærket for nem identifikation og genmontering. De sendes derefter til kundens websted til installation af producentens teknikere eller kundens eget team.

Værkstedsvisning:
Virksomheden har installeret en intelligent udstyrsstyringsplatform og har installeret 310 sæt (sæt) håndterings- og svejserobotter. Efter færdiggørelsen af planen vil der være mere end 500 sæt (sæt), og udstyrsnetværkshastigheden vil nå 95 %. 32 svejselinjer er taget i brug, 50 er planlagt installeret, og automatiseringshastigheden for hele produktlinjen er nået 85 %.


Populære tags: eksplosionssikker traverskran, Kina eksplosionssikker traverskran fabrikanter, leverandører, fabrik
Du kan også lide


Send forespørgsel