


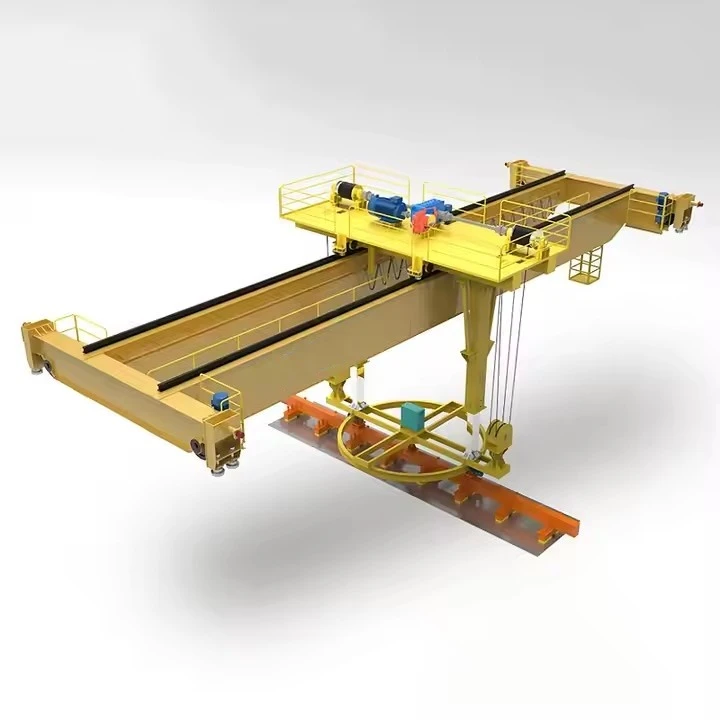


Magnetisk dobbeltdrager overhead kran
Produktbeskrivelse
Hvad er en magnetisk dobbeltdrager overheadkran?
En magnetisk dobbeltbjælke overheadkran er en kraftig-industrikran designet specielt til at håndtere ferromagnetiske materialer (som stål og jern) ved hjælp af en kraftig elektromagnetisk løfter. Den integrerer den strukturelle styrke af en dobbeltdragerbro med effektiviteten af et elektromagnetisk løftesystem, der erstatter den traditionelle krog og slynge.
Denne kombination er ideel til høj-hastighed, høj-materialehåndtering af emner som stålplader, spoler, skrot og rør.
Kritiske overvejelser og sikkerhedsfunktioner
Belastningssikkerhed er altafgørende:Systemet er helt afhængigt af elektrisk strøm. DeBattery Backup Unit (BBU)er ikke ekstraudstyr; det er en obligatorisk{0}}livreddende enhed. Regelmæssig test af BBU er påkrævet.
Materiale tykkelse og tilstand:Magnetens effektivitet afhænger af materialets tykkelse, overfladetilstand (rust, maling, snavs kan reducere holdekraften) og temperatur (varme svækker magnetismen).
Resterende magnetisme:Nogle materialer kan bevare en let magnetisk ladning efter frigivelse, hvilket kan være en mindre fare.
Uddannelse:Operatører kræver specifik træning for at forstå magnetens muligheder, begrænsninger og sikkerhedsprocedurer, især med hensyn til strømafbrydelsesprotokoller.
Sammenligning: Elektromagnet vs. Permanent Magnet
Det er værd at bemærke, at mens elektromagneter er almindelige,permanente magnetløftereer også en mulighed. Disse bruger permanente magneter og en mekanisk mekanisme til at aktivere/frakoble magnetfeltet uden kontinuerlig strøm. De er i sagens natur sikrere mod strømsvigt, men er generelt bedre egnet til mindre, standardiserede belastninger og mangler den let justerbare effekt fra en elektromagnet.
Sammenfattende, enmagnetisk dobbeltdrager traverskraner en høj-produktivitetsløsning til specifikke industrier, men dens drift kræver et strengt fokus på sikkerhedssystemer og operatøruddannelse på grund af den iboende risiko for belastningsfald fra strømtab.
Kernekomponenter: leje, gearkasse, motor, pumpe
Oprindelsessted: Henan, Kina
Garanti: 1 år
Vægt (KG):2000 kg
Video udgående-inspektion: Leveres
Maskintestrapport: Leveres
Design: Dobbeltstråle
Effektivitet: høj effektivitet
Driftshastighed: Højhastighedsdrift
Stabilitet: Anti-svingfunktion
Farve: Valgfri
Strømkilde: 110V/220V/230V/380V/440V, tilpasset
Spændvidde: 7,5-31,5m

Billeder og komponenter
Her er en detaljeret opdeling af komponenterne i en magnetisk dobbeltbjælke overheadkran, kategoriseret efter system for klarhed.
1. Bro og strukturelle komponenter
Disse danner den primære ramme for kranen, så den kan bevæge sig langs bugten.
Brobjælke(r):To parallelle hovedbjælker (typisk kassedragere eller I-bjælker), der danner den primære lastbærende struktur. De understøtter vognen, magneten og lasten.
Slut lastbiler:Samlinger placeret i hver ende af brodragerne. De rummer hjul, lejer, aksler og drivmotorer til at flytte hele kranen langs baneskinnerne.
Brodrevmotorer:Motorer, der driver hjulene i endelastbilerne for at flytte kranen frem og tilbage (lang vandring) langs landingsbanen.
Bane og skinner:Den faste strukturelle sti (ofte fastgjort til bygningssøjlerne), som kranen kører på. Kranens hjul kører på disse skinner.
 |
 |
2. Trolley og Cross Travel Components
Dette system flytter magneten fra side til side på tværs af kranbroens bredde.
Vognramme:Strukturen, der bærer hejsemekanismen og magneten. Den bevæger sig sideværts på skinner monteret på toppen af brodragerne.
Trolley drevmotor:Motoren, der driver trolleyhjulene til at flytte trolleyen og magneten side til side (krydskørsel).
Trolley hjul:Hjulene, der går i indgreb med skinnerne på brodragerne.
 |
 |
3. Løfte- og magnetiske håndteringskomponenter
Dette er den specialiserede kerne i kranen, der er ansvarlig for selve løft og fastholdelse af lasten.
Elektromagnet (løfter):Kernekomponenten. En stor, cirkulær eller rektangulær enhed indeholdende en kobberspiral. Når den forsynes med jævnstrøm, skaber den et kraftigt magnetfelt til at løfte ferromagnetiske materialer.
Løftemekanisme (hejseenhed):Maskineriet, der hæver og sænker magneten. Den består af:
Hejsemotor:Giver kraft til løft og sænkning.
Hejsetromle eller kædehjul:Tromlen, der vikler kablet (til wiretaljer) eller kædehjulet, der driver kæden (til kædetaljer).
Bremser:Automatiske, fejlsikre-bremser, der aktiveres, hvis strømmen går tabt.

Kabelrullesystem:En motoriseret tromle, der automatisk udbetaler og trækker det kraftige- fleksible strømkabel tilbage, der forbinder kranens jævnstrømsforsyning med magneten. Dette er vigtigt for at forhindre kabelskader under hejsning.
Rigning:
Løftebjælke / spredestang:En stiv stang, hvorfra magneten er ophængt. Det hjælper med at fordele kraften jævnt og forhindrer kabelvridning.
Wire eller kæder:Tilslut hejsemekanismen til løftebjælken/magneten.

4. Strøm- og kontrolsystemer
Disse komponenter leverer og styrer den elektriske kraft til både kranbevægelser og magneten samt operatørstyring.
Hoved AC strømforsyning:Den indkommende anlægskraft, der giver energi til hele kranen.
DC strømforsyning (magnetcontroller / ensretterpanel):En afgørende komponent, der omdanner vekselstrøm til kontrolleret jævnstrøm (DC) til elektromagneten. Den bruger ofte tyristorer til at tillade præcis kontrol af den magnetiske kraft.
Batteribackup-enhed (BBU): A kritisk sikkerhedssystem. Den leverer automatisk strøm til magneten i tilfælde af et hovedstrømsvigt, hvilket forhindrer et katastrofalt belastningsfald og giver operatøren mulighed for sikkert at sænke belastningen.


Operatørkontrol:
Hængestation:En håndholdt eller gulvmonteret-kontrolenhed ophængt i kranen, så operatøren kan styre alle funktioner (brokørsel, trolleykørsel, hejs, magnet til/fra) fra gulvet.
Førerkabine:Et lukket førerhus monteret på kranen, som føreren kan sidde i, hvilket giver bedre udsyn til komplekse løft.
Collector System (Festoon eller Conductor Bar):Systemet, der leverer elektrisk strøm fra den faste bygningskonstruktion til den bevægelige kran. Den består af glidende samlere, der løber langs elektrificerede stænger eller et prydet kabelsystem.


Skitse

Vigtigste tekniske

Fordele
Fordele ved magnetiske dobbeltdrager overhead kraner
Denne kombination af en robust dobbeltdragerstruktur med en elektromagnetisk løfter skaber en yderst effektiv og kraftfuld løsning med tydelige fordele.
1. Overlegen effektivitet og produktivitet
Hurtig håndtering:Den største fordel er hastigheden. Byrder kan opsamles og frigøres øjeblikkeligt med et tryk på en kontakt, hvilket eliminerer den tids-krævende proces med at fastgøre slynger, kæder eller kroge. Dette fører til en dramatisk hurtigere cyklustid.
Kontinuerlig drift:Ideel til gentagne opgaver med store-volumener som f.eks. lastning/losning af lastbiler eller fodring af produktionslinjer, da der ikke er behov for manuel indgriben for hvert løft.
2. Forbedret belastningssikkerhed og integritet
Ingen overfladeskader:Magnetens flade, kontakt-baserede løft undgår de ridser, buler og deformationer, som kroge og kæder kan forårsage på færdige overflader (f.eks. polerede plader, malede spoler).
Sikkert greb på udfordrende belastninger:Elektromagneter kan effektivt håndtere ujævne, buede eller uregelmæssigt formede emner som metalskrot, bearbejdede dele eller bundter af rør, som er vanskelige og usikre at sikre med traditionel rigning.
3. Forbedret driftssikkerhed
Reduceret personalerisiko:Arbejdere behøver ikke at være i nærheden af lasten for at fastgøre eller afmontere den, hvilket minimerer eksponeringen for ramt-af og knusningsfarer.
Stabilitet:Det dobbelte dragerdesign giver enestående stabilitet under løft og kørsel, forhindrer lastudsving og sikrer præcis placering.
4. Omkostnings-effektivitet
Arbejdsbesparelser:Kræver færre personale til materialehåndteringsoperationer.
Reduceret skade:Bevarelse af kvaliteten af produktet (som stålspoler) reducerer økonomiske tab fra beskadigede varer.
Alsidighed:Én magnet kan håndtere en bred vifte af materialestørrelser og -former uden behov for at skifte fastgørelse, i modsætning til en krog, som kan kræve forskellige slynger eller armaturer.
5. Optimal udnyttelse af pladsen
Højt krogløft:Det dobbelte dragerdesign gør, at hejsen kan placeres mellem dragerne, hvilket giver maksimal løftehøjde i en bygning. Dette er afgørende for at stable materialer højt.
Fuld gulvdækning:Kranen kan placere en last hvor som helst inden for sit spændvidde, komme tæt på vægge og maksimere udnyttelsen af den tilgængelige gulvplads.
Anvendelse:
Anvendelser af magnetiske dobbeltbjælke overheadkraner
Disse kraner er uundværlige i industrier, der håndterer store mængder jernholdige materialer. Deres anvendelse er defineret af behovet for hastighed, sikkerhed og håndtering af specifikke materialetyper.
1. Stålservicecentre og varehuse
Dette er den mest almindelige applikation. Kranerne bruges til:
Bevægelige stålspoler:Transport af tunge spoler fra lager til behandlingslinjer (f.eks. opskæring, blanking).
Håndtering af stålplader/plader:Stabling, ilægning og aflæsning af store plader og plader uden overfladeskader.
Håndtering af konstruktionsstål:Håndtering af I-bjælker, kanaler og armeringsjern.
2. Skrotmetalgenbrugspladser
Ideel til den kaotiske karakter af skrothåndtering:
Indlæsning/aflæsning:Flytning af skrot fra lastbiler og vogne.
Sortering og forarbejdning:Separering og pæling af fragmenteret jernholdigt skrot. Magneten kan nemt opfange uregelmæssigt formede stykker.
3. Støberier og metalstøbeanlæg
Anvendes til håndtering af råvarer og færdige produkter:
Råvarer:Flytning af råjern, støbejernsskrot og andre jernholdige ladninger til ovne.
Færdige støbninger:Transport af store færdige metalstøbegods.
4. Havne, terminaler og banegårde
Til hurtig overførsel af tunge stålvarer:
Skibslæsning/losning:Effektiv flytning af stålprodukter som spoler, plader og rør til og fra fragtskibe.
Lastning af jernbanevogne og lastbiler:Overførsel af materialer mellem forskellige transportformer.
5. Tung fabrikation og skibsbygning
Skibsbygning:Transport af massive stålplader til skrogkonstruktion til skære- og svejsestationer.
Fremstilling af tunge maskiner:Flytning af store fabrikationer, såsom rammer og bomme.
6. Smede- og Stempelværker
Foderproduktion:Flytning af stålemner eller barrer til smedepresser eller stansemaskiner.
Kranproduktion procedure
Produktionen af en QD model dobbeltbjælkebro overheadkran er en omhyggelig proces, der blander tung stålfremstilling, præcis bearbejdning, elektrisk samling og streng kvalitetskontrol.
Fase 1: Design og ingeniørarbejde (for-produktion)
Ordregennemgang og teknisk afklaring:Ingeniører gennemgår kundens specifikationer (kapacitet, spændvidde, løftehøjde, driftsklasse, kontroltilstand osv.).
Detaljeret design og beregning:
Strukturelt design:Ved hjælp af CAD-software (f.eks. AutoCAD, SolidWorks) laver ingeniører detaljerede tegninger for hver komponent (dragere, endevogne, trolleyramme). Bjælkedesignet er kritisk analyseret for afbøjning, styrke og udmattelseslevetid.
Elektrisk design:Der udvikles skemaer for strøm- og kontrolsystemerne, herunder materialestyklisten til motorer, paneler, kabler og pendler.
Belastningsberegning og FEM-analyse:Moderne fabrikker bruger Finite Element Method (FEM) software til at simulere spænding, belastning og afbøjning under belastning, hvilket optimerer designet, før noget metal skæres.
Fase 2: Forberedelse og forarbejdning af råvarer
Materiale indkøb:Stålplader (typisk Q235B eller Q345B til hovedkonstruktioner), profiler (bjælker, kanaler), skinner og indkøbte dele (motorer, gearkasser, hjul, elektriske komponenter) kommer fra certificerede leverandører.
Materialetest:Indgående stålplader testes ofte for overensstemmelse med kvalitetsspecifikationer (ultralydstest er almindeligt).
Skæring og formning:
CNC skæring:Stålplader til hoveddragerne skæres til præcise dimensioner ved hjælp af Computer Numerical Control (CNC) plasma- eller flammeskæremaskiner. Dette sikrer høj nøjagtighed.
Boring og bearbejdning:Huller til forbindelser bores ved hjælp af magnetiske basisbor eller CNC-bearbejdningscentre. Enderne af hoveddragerne er bearbejdet for at sikre en perfekt, firkantet pasform med endevognene.
Fase 3: Fremstilling af hovedbjælke (kerneprocessen)
Dette er den mest kritiske svejseproces.
Samling og jigning:De afskårne plader (væv og flange) placeres i en stor, stiv samlejig. Denne jig holder alt i perfekt justering under svejsning for at forhindre forvrængning og sikre, at drageren er lige og kuperet korrekt.
Svejsning:Hoveddragersvejsning udføres af certificerede svejsere, der bruger Submerged Arc Welding (SAW) til lange hovedsømme (som giver dyb penetration og svejsninger af høj-kvalitet) og Manuel Metal Arc Welding (MMA) eller Gas Metal Arc Welding (GMAW/MIG) til mindre tilbehør.
Cambering:En forud-defineret opadgående camber (krumning) er indbygget i drageren for at modvirke afbøjning under lastens vægt. Dette opnås ved hjælp af jiggens design og svejsesekvens.
NDT (ikke-destruktiv test):Kritiske svejsninger inspiceres af kvalitetsinspektører. Metoder omfatter:
Ulasonic test (UT):Til påvisning af interne fejl i svejsninger.
Magnetisk partikeltestning (MT):Til detektering af overfladerevner.
Montering vedhæftning:Efter svejsning justeres skinnerne til vognen omhyggeligt og svejses eller boltes på toppen af de færdige dragere.
Trin 4: Fremstilling af sluttruck og trolleyramme
Fremstilling:Lastbilens endehuse og trolleyrammen er fremstillet af stålplade, efter lignende processer med skæring, boring og svejsning.
Bearbejdning:Nøgleområder, såsom lejehusene til hjulene og drivakslerne, er bearbejdet til høje tolerancer for at sikre perfekt justering og jævn drift.
Forsamling:Hjul, lejer, aksler, drivmotorer og gearkasser er samlet på endelastbilerne. Det samme er gjort for vognstellet.
Trin 5: Overfladebehandling & maling
Sprængning:Alle strukturelle komponenter føres ind i en blæsemaskine, hvor højhastighedsstål-slibemidler renser overfladen for rust, kværnskal og snavs. Dette skaber en ru, ren overflade, der er ideel til vedhæftning af maling.
Grunding:Umiddelbart efter blæsning påføres en anti-- anti-rustgrunder af høj-kvalitet for at forhindre oxidation.
Maleri:Toplakken påføres, normalt i henhold til kundens-specificerede farve- og tykkelseskrav. Dette gøres ofte ved hjælp af spraymaling for en jævn finish.
Trin 6: Generalforsamling og elektrisk installation
For-samling:Hoveddragerne er forbundet med endevognene for at danne den komplette bro. Vognen placeres på broskinnerne. Hele strukturen kontrolleres for kvadratiskhed og dimensionsnøjagtighed.
Mekanisk installation:Hejseenheden (QD-type hejs) monteres på vognens ramme. Alle drev er tilsluttet.
Elektrisk installation:Elektrikere forbinder hele kranen:
Installer hovedpanelet og modstandsboksen på broen.
Før kabler langs broen til trolleyen og afslut lastbildrev.
Installer festonsystemet eller lederstangen til strømopsamling.
Installer endestopkontakter, sikkerhedsanordninger og advarselslys.
Tilslut kontrolpanelet, eller test radiofjernbetjeningen.
Trin 7: Test og inspektion (fabriksaccepttest - FAT)
Dette er et obligatorisk trin før demontering til forsendelse.
Ingen-belastningstest:Kranen betjenes uden last. Alle funktioner er testet: brokørsel, trolleykørsel, hejsning op og ned. Grænser, bremser og kontroller kontrolleres.
Statisk belastningstest:En testbelastning på 125 % af den nominelle kapacitet løftes lige fra jorden (typisk med testvægte eller kalibrerede vandposer). Kranen holdes i 10+ minutter for at kontrollere for eventuelle deformationer, og bremserne kontrolleres for holdeevne.
Dynamisk belastningstest:En testbelastning på 110 % af den nominelle kapacitet løftes og sættes igennem alle bevægelser: kørsel, trolleying og hejsning. Dette tester funktionaliteten og sikkerheden under stress.
Dimensionel inspektion:Nøglemål (spændvidde, løftehøjde osv.) verificeres i forhold til ordren.
Dokumentation:Alle testresultater, certifikater for materialer og svejsninger og udstyrsmanualer samles i et endeligt leveringsdossier til kunden.
Trin 8: Demontering, emballering og forsendelse
Demontering:Kranen skilles omhyggeligt ad i logiske komponenter, der kan sendes (f.eks. to hoveddragere, to endevogne, trolleyenhed, hejs, elektriske paneler, baneskinner).
Emballage:Komponenter er pakket for at forhindre skader under sø- eller landtransport. Strukturelle dele er ofte bundtet på trækasser. Elektriske komponenter pakkes og opbevares i trækasser.
Forsendelse:Alle dele er mærket for nem identifikation og genmontering. De sendes derefter til kundens websted til installation af producentens teknikere eller kundens eget team.

Værkstedsvisning:
Virksomheden har installeret en intelligent udstyrsstyringsplatform og har installeret 310 sæt (sæt) håndterings- og svejserobotter. Efter færdiggørelsen af planen vil der være mere end 500 sæt (sæt), og udstyrsnetværkshastigheden vil nå 95 %. 32 svejselinjer er taget i brug, 50 er planlagt installeret, og automatiseringshastigheden for hele produktlinjen har nået 85 %.


Populære tags: magnetisk dobbeltbjælke overhead kran, Kina magnetisk dobbelt drager overhead kran producenter, leverandører, fabrik
Du kan også lide


Send forespørgsel