


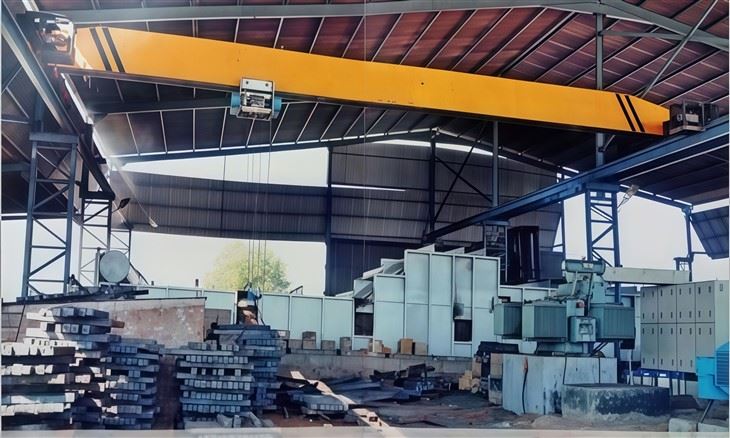


5 tons elektrisk enkelt traverskran
Produktbeskrivelse
a 12-tons elektrisk enkeltbjælke overheadkraner en kraftfuld, effektiv og økonomisk løsning til en bred vifte af materialehåndteringsopgaver, hvor der kræves pålidelige løft af tunge byrder inden for et afgrænset område.
Enkeltbjælke vs. Dobbeltbjælkekran
| Feature | Enkelt bjælkekran | Dobbeltdragerkran |
|---|---|---|
| Koste | Lavere start- og installationsomkostninger | Højere omkostninger |
| Headroom | Højere kroghøjde:Hejseværket er under drageren og bruger mere lodret plads. | Højere kroghøjde:Hejseværket sidder mellem dragere og maksimerer løftehøjden. |
| Kapacitet | Let til medium belastning (typisk op til 20 tons) | Medium til Heavy Duty (Kan overstige 100+ tons) |
| Spændvidde | Kort til medium spændvidde | Mellem til meget lang spændvidde |
| Duty Cycle | Let til moderat (klasse A-C) | Moderat til svær (klasse C-E) |
| Opretholdelse | Generelt enklere | Kan være mere kompleks |
Løftekapacitet1 – 20 tons (tilpasset op til 50+ tons)
Spændvidde5 – 30 meter
Løftehøjde3 – 30 meter
Løftehastighed1 – 20 m/min (justerbar)
Trolley hastighed5 – 30 m/min
Krans rejsehastighed10 – 60 m/min
Strømforsyning380V/415V, 50Hz (3-faset)
VagtklasseFEM A3-A5 (Medium til Heavy Duty)

Billeder og komponenter
1. Brostruktur
Dette er den vigtigste rejseramme på kranen, der spænder over bugtens bredde.
Enkelt bjælke (hovedbjælke):En enkelt fremstillet stålkassebjælke, der understøtter hejsen og vognen. Til en kapacitet på 12 tons er denne bjælke designet og dimensioneret til at håndtere belastningen med en betydelig sikkerhedsfaktor, hvilket forhindrer overdreven afbøjning.
Slut lastbiler:De stive stålhuse placeret i hver ende af brodrageren. De indeholder hjul, lejer og aksler, der gør det muligt for hele kranen at køre langs baneskinnerne.
Brohjul:Hjulene monteret på endevognene, der understøtter hele kranen og lasten. En enkelt dragerkran har typisk fire brohjul (to pr. endevogn).
Bridge Drive Unit:Motor-, bremse- og gearkassesamlingen, der driver brohjulene. For en 12-tons kran er dette normalt et dobbeltdrevssystem, hvilket betyder, at der er en drivenhed påbeggeendevogne til synkroniseret og positiv bevægelse.
Broledersystem:Hvordan kranen modtager strøm til rejsen. Almindelige typer omfatter:
Feston system:En række kabler og holdere, der foldes og foldes ud, mens kranen bevæger sig.
Vedlagte lederstang (busskinne):Et stift, isoleret stangsystem med kobberledere, som et kollektorsystem glider langs. Ofte foretrukket til tungere-opgaver og længere spændvidder.

2. Hejse- og trolleyenhed
Dette er mekanismen, der hæver, sænker og flytter lasten sideværts på tværs af brodragerens længde.
Hejsemotor:Den elektriske motor, der giver kraften til at løfte og sænke lasten. Den er designet til kraftig-intermitterende drift.
Hejse gearkasse:Reducerer motorens høje hastighed til en brugbar, kraftig hastighed til løft af tunge byrder.
Bremsesystem:Flere bremser er afgørende for sikkerheden.
Primær holdebremse:En automatisk, fjeder-sat, elektrisk udløst bremse placeret på motorakslen. Den aktiveres med det samme, hvis strømmen går tabt, og holder belastningen.
Sekundær (nød)bremse:En mekanisk belastningsbremse er ofte placeret i gearkassen for øget sikkerhed.
Regenerativ sænkebremse:Selve det elektriske styresystem sørger for bremsning ved at styre hastigheden under sænkning.
Tromle- eller skivesamling:Til ståltovtaljer er dette en rillet tromle, som ståltovet snor sig omkring. Til kædetaljer er dette et sæt skiver (remskiver), der styrer lastkæden.
Ståltov/belastningskæde:Det fleksible element, der forbinder til lasten.
Ståltov:Mere almindelig for kapaciteter på 12 tons. Den er revet gennem et sæt skiver på hejsen og krogblokken for at give mekanisk fordel.
Lastkæde:(Mindre almindeligt for 12-tons enkeltdrager, men muligt). En svejset legeringskæde, der bruges til løft.
Krogblok:Enheden, der holder krogen og skiverne. Antallet af skiver (reeving) bestemmer den mekaniske fordel (f.eks. 4 dele line til at løfte 12 tons med en 3-tons linetrækhejs).
Løftekrog:Den smedede stålkrog, der holder lasten. Den er udstyret med en sikkerhedslås for at forhindre, at sejlet utilsigtet frigøres.
 |
 |
3. Vognramme
Rammen, der rummer hejsen og tillader den at bevæge sig langs brodragerens bundflange.
Trolley drevmotor:En mindre motor, der driver trolleyhjulene til kryds-bevægelse.
Trolley hjul:Hjulene, der løber langs brodragerens bundflange.
 |
 |
4. Elektrisk kontrolsystem
Kranens "nervesystem".
Operatørkontrol:Hvordan kranen kommanderes.
Vedhæng kontrol:Den mest almindelige metode. En operatør bruger en ophængt tryk-knapstation (vedhæng) på et kabel til at styre alle kranfunktioner (hejs op/ned, bro til venstre/højre, vogn frem/tilbage).
Radio fjernbetjening:En stadig mere populær mulighed, hvor operatøren bruger en trådløs sender, hvilket giver mulighed for større mobilitet og sikkerhed.
Førerhusstyring:Mindre almindeligt for enkeltbjælkekraner; føreren styrer fra et monteret førerhus på kranen.
Kontrolpanel/panelboks:Indeholder kontaktorer, overbelastningsrelæer, frekvensomformere (VFD'er) og strømforsyninger, der styrer elektriciteten til motorerne.
Variable Frequency Drives (VFD'er):Anvendes ofte på moderne 12-tons kraner til præcis kontrol af hastighed og acceleration til både hejse- og rejsebevægelser. Dette forhindrer belastningsudsving og giver en jævnere og mere sikker drift.
Grænseafbrydere:Kritiske sikkerhedsanordninger, der automatisk afbryder strømmen for at forhindre overkørsel.
Hejs øvre grænseafbryder:Forhindrer overvinding og krogen i at ramme selve hejsen.
Hejs nedre grænseafbryder:Forhindrer, at rebet bliver helt slapt, eller at krogblokken styrter.
Slutgrænseafbrydere:Stop broen og trolleyen, før de når helt til enden af deres banespor.

5. Runway System
Dette er den faste infrastruktur, som kranen kører på. Den er ikke en del af selve kranen, men er afgørende for dens drift.
Runway Beams:Typisk brede-flange (I-bjælker) eller fabrikerede kassebjælker, der er sikkert monteret på bygningskonstruktionen.
Baneskinner:Stålskinnerne (ofte ASCE-skinne eller kranskinne) monteret oven på de banebjælker, som brohjulene kører på. De giver en glat, slidstærk overflade.

Skinneclips/ankre:Fastgør skinnerne til landingsbanens bjælker.
Baneledere:Det udvidede strømsystem, der løber langs bugten, som broledersystemet tilsluttes.

.
Elektriske og kontrolkomponenter
Disse dele giver kraft og styrer kranens funktioner.
Strømforsyningssystem:
Feston system:Den mest almindelige metode. En række kabler (til strøm og kontrol) er båret i en fleksibel bakke, der forlænges og trækkes tilbage med kranens bevægelse.
Conductor Bar System (lukket spor):Et stift, isoleret stangsystem monteret langs landingsbanen. Samlersko på kranen glider langs denne stang for at trække strøm. Foretrukken til længere afstande, højere arbejdscyklusser eller barske miljøer.

6. Sikkerhedsanordninger
Kofangere:Gummi- eller fjederbelastede-buffere på endevognene og trolleyen for at absorbere energi i tilfælde af en mindre kollision med endestoppene.
Vindmåler (valgfrit):For kraner installeret udendørs, vil en vindhastighedsmåler deaktivere krandrift, hvis vindhastighederne bliver farligt høje.
Advarselsenheder:Et horn eller pejlemærke for at advare personalet om, at kranen er i bevægelse.

Skitse

Vigtigste tekniske

Fordele
1. Omkostningseffektivitet-
Lavere initialinvestering:Dette er en af de største fordele. Designet kræver mindre materiale (én drager i stedet for to) og en enklere struktur, hvilket gør den væsentligt billigere at købe og installere end en dobbeltdragerkran med samme kapacitet.
Reducerede supportstrukturomkostninger:Fordi selve kranen er lettere, kan bygningsstøttestrukturen (banebjælker og søjler) ofte være mindre robuste, hvilket fører til yderligere besparelser i konstruktions- eller modifikationsomkostninger.
2. Ideel til faciliteter med lavere frihøjde
Taljen monteres direkte på dragerens bundflange, ikke mellem to dragere. Dette skaber ennedre krogtilgang-afstanden fra landingsbanens bjælke til krogen er minimeret. Dette er en kritisk fordel i bygninger med begrænset lodret plads, hvilket giver dig mulighed for at maksimere løftehøjden.
3. Let og effektivt design
Enkeltdragerens design gør hele kranbroen lettere. Dette reducerer belastningen på bygningens struktur og kan føre til energibesparelser, da broens drivmotorer kræver mindre strøm til at flytte kranen.
4. Enkelhed og pålidelighed
Med en enklere mekanisk struktur (en drager, en hejs) er der færre komponenter, der kan svigte. Dette betyder lettere vedligeholdelse, reduceret nedetid og generelt høj pålidelighed til standardløfteapplikationer.
5. Nem installation og flytning
Komponenterne er lettere og ofte nemmere at samle end på en dobbeltdragerkran. Dette kan forkorte installationstiden og reducere arbejdsomkostningerne. Skal du i fremtiden flytte kranen til et nyt sted, er processen generelt nemmere.
6. Perfekt til moderat pligt og hastigheder
En 12-tons enkeltdragerkran er fremragende egnet til applikationer, der kræverhyppige, men ikke alvorlige-pligterløft. De er ideelle til:
Værksteder og fabrikationsbutikker
Fremstilling af samlebånd
Lager og lagerfaciliteter
Læssepladser
Vedligeholdelsesbåse
De fungerer effektivt ved standard hejse- og kørehastigheder, som er helt passende til de fleste industrielle opgaver.
7. Tilpasning og fleksibilitet
Disse kraner er meget tilpasningsdygtige. De kan konfigureres på forskellige måder:
Top-Løb:Kranen kører på skinner monteret oven på landingsbanens bjælker. Dette er den mest almindelige konfiguration og giver den største kroghøjde.
Under-Kører (underhængt):Kranhjulene kører på bundflange af banebjælkerne, som typisk understøttes af tagkonstruktionen. Dette giver mulighed for et system, hvor flere kraner kan operere på det samme banesystem og ombyttes.
Anvendelse:
Primære applikationer og brugssager
Denne kran er en arbejdshest i industrier, hvor pålidelige, gentagne løft af tunge materialer er en kernedel af operationen.
1. Produktions- og montageanlæg:
Maskinforretninger:Flytning af råmateriale (stålplader, stænger), positionering af tunge dele på CNC-maskiner, drejebænke og møller og håndtering af færdige komponenter.
Bilfremstilling:Håndtering af motorblokke, transmissioner, køretøjsrammer og store under-enheder langs produktionslinjer.
Fremstilling af tungt udstyr:Samling og flytning af store dele af landbrugs-, entreprenør- og minemaskiner.
Apparatfremstilling:Flytning og placering af tunge industrielle apparater som kommercielle køleskabe, industrielle vaskemaskiner og store metalstempler.
2. Lager og logistik:
Opbevaring af tungt gods:Lastning og losning af tungt palleteret gods, industrimaskiner og store containere fra lastbiler og anbringelse af dem i lagerreoler. Ideel til lagerbygninger, der opbevarer metalprodukter, maskiner eller tunge byggematerialer.
Distributionscentre:Til faciliteter, der håndterer store, tætte produkter ud over standard gaffeltrucks kapacitet.
3. Metalbearbejdning og fremstilling:
Stålservicecentre:Håndtering af spoler af stål, plader og plader. Bruges ofte sammen med under--krogene som f.eks. spolegreb eller arkløftere.
Fabrikationsbutikker:Flytning af svejsede strukturer, I-bjælker og store fabrikerede dele mellem arbejdsstationer (skæring, svejsning, slibning, maling).
Støberier:Håndtering af forme, kerner og støbegods efter afkøling.
4. Byggematerialeforsyning:
Trælastgårde:Håndtering af store bundter af tømmer og konstruerede træprodukter.
Leverandører af byggematerialer:Flytning af tunge poser med cement, paller med mursten, blokke og store stenplader.
Præ-støbte betonfaciliteter:Løft og drejning af store præ-støbte betonpaneler, bjælker og septiktanke.
5. Faciliteter for vedligeholdelse, reparation og eftersyn (MRO):
Strømproduktion:Løft af store pumper, motorer, turbiner og transformere til vedligeholdelse.
Luftfarts MRO:Fjernelse og installation af flymotorer og andre vigtige komponenter.
Generel industriel vedligeholdelse:Vigtigt til sikker fjernelse af tungt maskineri til reparation, lette anlægsopgraderinger og udførelse af udstyrsservice.
6. Genbrugs- og affaldshåndteringsfaciliteter:
Skrotpladser:Håndtering af store baller af skrot og ikke-jernholdige materialer.
Affaldsoverførselsstationer:Flytning af store containere og komprimatorer.
Kranproduktion procedure
Fase 1: Design, Engineering og Planlægning
Analyse af kundekrav:
Gennemgå tekniske specifikationer: Kapacitet (12-ton), spændvidde, løftehøjde, driftsklasse (f.eks. FEM 1Am, ISO M4), driftsmiljø, spænding og kontrolkrav.
Bekræft banedetaljer (eksisterende eller nye), inklusive skinnetype, sporvidde og endestop.
Teknisk design og beregning:
Strukturelt design:Ingeniører designer den primære enkeltdrager (normalt en rullet eller svejset I-bjælke eller kassedrager) ved hjælp af CAD-software. Finite Element Analysis (FEA) udføres for at sikre, at stivhed og afbøjning er inden for standarder (f.eks. CMAA, FEM).
Belastnings- og stressberegninger:Beregn maksimal spænding, nedbøjning (typisk begrænset til Span/500 for enkelt drager) og udmattelseslevetid.
Mekanisk design:Vælg og design endevognene (lastbiler) med hjul, drivmekanismer og kofangere. Design hejsevognens rejsesystem.
Elektrisk design:Opret skemaer for strømforsyningen (f.eks. feston- eller lederstangsystem), styrekredsløb og sikkerhedsanordninger.
Stykliste (BOM):Generer en komplet liste over alle råmaterialer, købte komponenter (hejs, motor, gearkasse, bremser, hjul, elektriske komponenter) og standarddele.
Indkøb:
Bestil råvarer (stålplader, bjælker osv.) i henhold til styklisten.
Kilde og køb certificerede komponenter:
Elektrisk wirehejs:12-tons kapacitet med passende løftehastighed og krogtilgang.
Ende vogndrevenheder:Motorer, gearkasser, bremser og hjul.
Elektriske komponenter:Kontrolpanel, hængende station (eller radiostyring), endestopkontakter, festonsystem, motorer og kabler.
Fase 2: Fremstilling og montage
4. Fremstilling af hovedkomponenter:
* Fremstilling af hovedbjælke:
* Skæring:Stålplader skæres i størrelse ved hjælp af CNC plasma- eller laserskæremaskiner.
* Svejsning:Komponenter jigges og svejses af certificerede svejsere ved hjælp af Submerged Arc Welding (SAW) eller Gas Metal Arc Welding (GMAW/MIG) til høj-styrke, forvrængning-kontrollerede svejsninger.
* Bearbejdning:Boring og bearbejdning af tilslutningspunkter til endevogne og trolleyskinner for at sikre præcision.
* Fremstilling af endevogn:Fremstilling af de to endevogne, der skal understøtte drageren og huse hjul og drev.
Overfladebehandling og maling:
Sprængning:Alle strukturelle komponenter er skubblæst til SA 2.5 standard for at fjerne rust, mølleskala og skabe en overfladeprofil til maling vedhæftning.
Grunding:Påføring af en-korrosionsbeskyttelsesprimer af høj-kvalitet.
Maleri:Påføring af topcoat maling i specificeret farve og tykkelse. Dette gøres ofte i en kontrolleret malerkabine.
Mekanisk samling:
Slutvognssamling:Monter hjul, drivenheder (motorer og gearkasser) og bremser på de fremstillede endevogne.
Bjælke- og endevognsægteskab:Løft hoveddrageren og skru den fast til de to endevogne. Justeringen er afgørende for at forhindre skurehjul på landingsbanen.
Installation af trolleyskinne:Monter køreskinnen til hejsevognen på den nederste flange af hoveddrageren.
Hejsevognssamling:Saml vognens ramme og monter den på dragerskinnen.Alternativt er den komplette præ-monterede hejs ofte fastgjort direkte til en trolleyramme.
Elektrisk samling:
Kabelfeston/lederstangsystem:Monter langs brodragerens længde.
Ledningsføring:Før og fastgør alle kabler til brokørsel, trolleykørsel (hvis relevant) og hejsefunktioner gennem kabelbakker og rør.
Kontrolpanel:Monter og tilslut hovedkontrolpanelet, inklusive kontaktorer, overbelastningsbeskyttere og programmerbar logisk controller (PLC), hvis den anvendes.
Grænseafbrydere og sikkerhedsanordninger:Installer og opsæt endestopkontakter til brokørsel, øvre endestopkontakt til hejsen og nødstopknapper.
Hængestation:Forbind den vedhængende kontrolstation med tydeligt mærkede knapper til op/ned, øst/vest og nødstop.
Fase 3: Test, inspektion og kvalitetskontrol
8. Fabriksaccepttest (FAT):
* Visuel inspektion:Kontroller alle svejsninger, bolte, mekaniske dele og lak for kvalitet.
* Ingen-belastningstest:Kør kranen i alle retninger (bro lang vandring, hejs op/ned) for at kontrollere, om den fungerer glat, usædvanlige lyde og korrekt justering.
* Belastningstest (det mest kritiske trin):
* Statisk belastningstest:Løft en testbelastning af15 tons(125 % af den nominelle kapacitet) og hold den i en sikker højde. Undersøg for deformationer, revner eller permanent afbøjning.
* Dynamisk belastningstest:Løft en testbelastning af12 tons(100 % af den nominelle kapacitet) og køre kranen gennem alle dens funktioner-kørsel, hejsning og sænkning. Tjek ydeevne, bremsning og sikkerhedsfunktioner under belastning.
* Funktionstest:Bekræft, at alle endestopkontakter, nødstop og kontrolfunktioner fungerer korrekt.
* Elektriske tests:Tjek isolationsmodstand, jordkontinuitet og spænding.
Demontering og klargøring til forsendelse:
Når testen er bestået, skilles kranen delvist ad for sikker og effektiv forsendelse.
Broen er typisk adskilt fra endevognene.
Alle komponenter er omhyggeligt pakket ind, i kasser og beskyttet mod beskadigelse under transport.
Dokumentationspakkeer udarbejdet, herunder: Testcertifikater, Lasttestrapport, Samlingstegninger, Elektriske diagrammer, Reservedelsliste og Drifts- og vedligeholdelsesmanualer.
Fase 4: Installation og idriftsættelse (på-stedet)
10. Site installation:
* Levering af komponenter til kundens anlæg.
* Samling af endevogne og hoveddrager på baneskinnerne.
* Elektrisk tilslutning til hovedstrømforsyningen og endelige ledninger.
* Installation af hængestationen.
Afsluttende-test og idriftsættelse på stedet:
Gentag en fuldNej-IndlæsogBelastningstestpå selve landingsbanen for at sikre, at alt fungerer korrekt i dets endelige miljø.
Træn kundens operatører og vedligeholdelsespersonale i sikker drift og grundlæggende fejlfinding.
Overdrag al dokumentation, og få kundens afmelding-.

Værkstedsvisning:
Virksomheden har installeret en intelligent udstyrsstyringsplatform og har installeret 310 sæt (sæt) håndterings- og svejserobotter. Efter færdiggørelsen af planen vil der være mere end 500 sæt (sæt), og udstyrsnetværkshastigheden vil nå 95 %. 32 svejselinjer er taget i brug, 50 er planlagt installeret, og automatiseringshastigheden for hele produktlinjen har nået 85 %.


Populære tags: 5 ton elektrisk enkelt traverskran, Kina 5 tons elektrisk enkelt traverskran producenter, leverandører, fabrik
Du kan også lide




Send forespørgsel