


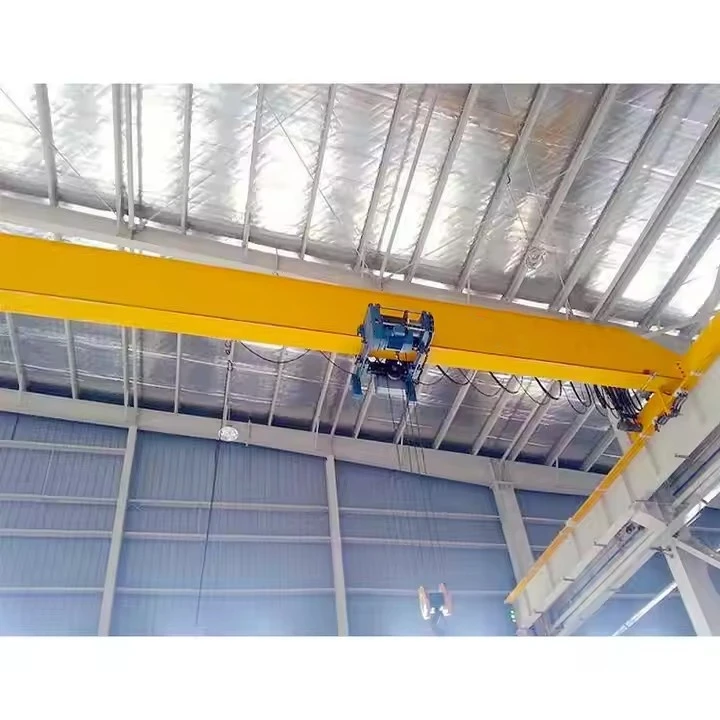

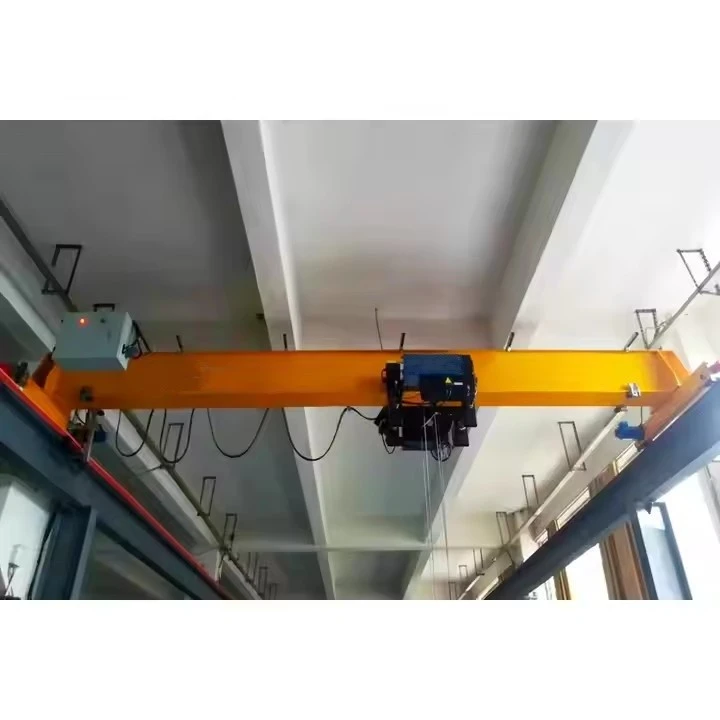
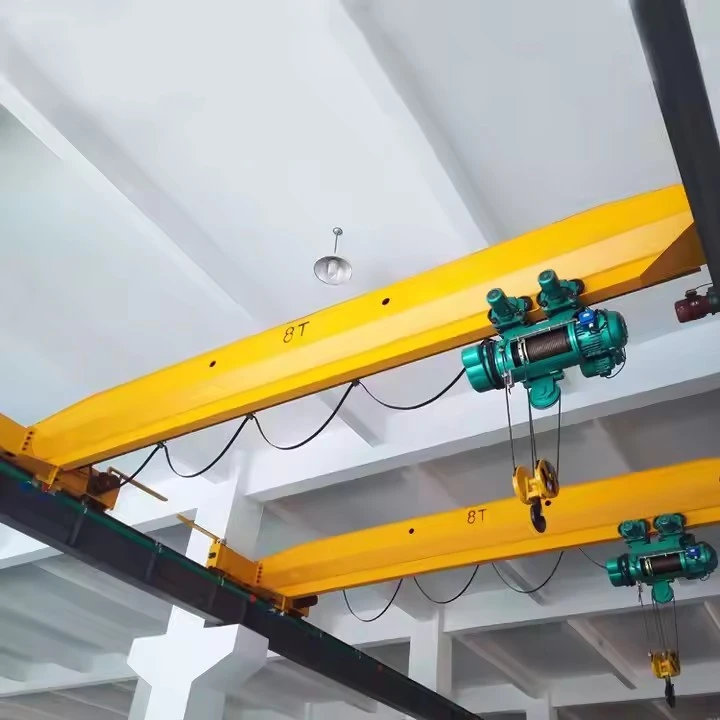

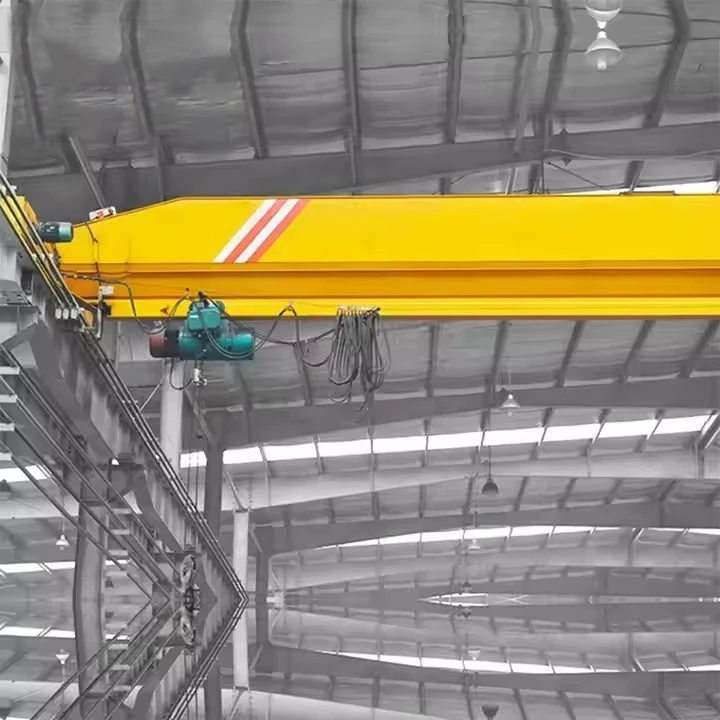
10 ton overhead bro kran
Produkter Beskrivelse
Sikkerhedsfunktioner
Overbelastningsbeskyttelse – Automatic cut-off if >10- ton belastning.
Begrænsningskontakter-forhindrer over-trist\/rejser.
Nødstop (e-stop)- Hopper øjeblikkeligt kran.
Anti-kollisionssystem(Valgfri til flere kraner).
Enkelt bjælke vs. dobbelt bjælke til 10- ton kapacitet
| Funktion | Enkelt bjælke (LD) | Double Girder (QD) |
|---|---|---|
| Max span | Op til 25 m | Op til 35m+ |
| Løfthøjde | Standard (6-18 m) | Højere (op til 30 m) |
| Hook -tilgang | Begrænset | Bedre (mere plads under bjælke) |
| Driftscyklus | Medium (A 3- A4) | Tung (a 5- a6) |
| Koste | Sænke | Højere (20-30% mere) |
Løftekapacitet: 10 ton (10, 000 kg)
Span (L): Typisk5 m til 30 m(tilpasses baseret på workshopbredde)
Løfthøjde (H): 6 m til 30 m(justerbar baseret på byggehøjden)
Arbejdsafgiftsklasse: A3 (medium pligt) til A5 (kraftig)(Afhængig af brugsfrekvens)
Driftshastighed:
Hejset: 3 ~ 8 m\/min (justerbar med VFD for præcision)
Trolley Travel: 10 ~ 20 m\/min
Bro rejser: 20 ~ 30 m\/min
Strømforsyning: 3- fase, 380V\/50Hz (eller 480V\/60Hz for nogle regioner)
Kontrolmetode: Pendelkontrol \/ Radio -fjernbetjening \/ kabineoperation

Billeder og komponenter
1. Bridge Girt (r)
Den vigtigste horisontale stråle (er) af kranen, der understøtter vognen og spænder over bredden af kranbane. I 10- ton kraner kan dette være en enkelt eller dobbelt bjælke.
2. slutbiler (slutvogne)
Placeret i begge ender af bjælken (er); Disse hushjul og motorer, der giver kranen mulighed for at rejse langs landingsskinnerne.
 |
 |
3.Hoist enhed
Hejse løfter og sænker belastningen. En trådtovhejs eller elektrisk kædehøse bruges typisk i 10- ton kraner.
4.Rolley Frame
Bærer hejsen og giver den mulighed for at rejse vandret langs bjælken. I en enkelt bjælke er det en monorail -vogn; I dobbelt bjælke er det en topkørsel vogn.
 |
 |
5. Hook Block
Komponenten, der er fastgjort til enden af hejsekablet eller kæden, der bruges til at fastgøre belastningen. Inkluderer sikkerhedslås.
6. Løftemekanisme
Inkluderer motor, gearkasse, bremse, tromme og ståltov\/kæde for at udføre løftoperationen.

7. Kran rejsemekanisme
Motorer, hjul og drev på enden af lastbiler bevæger hele broen langs landingsbanesystemet.
8. Trolley -rejsemekanisme
Flytter hejs\/vogn enhed side til side langs broens bjælke.

9. Elektrisk kontrolpanel
Hovedfordelings- og kontrolcenteret for magt og driftslogik. Kan omfatte inverter (VFD), overbelastningsbeskyttelse osv.
10. Strømforsyningssystem
Festoon -system, kabelrulle eller dirigentbjælker leverer strøm til hejse og vogn.

11. Kontrolsystem
Valgmuligheder: Push-Button Pendant Control, Wireless Radio Remote eller Driver's Cabin.
12. Begrænsningskontakter
Forhindre over-rejse af hejs og vogn i alle retninger.
.
13. Bremsesystemer
Motorer har elektromagnetiske eller hydrauliske bremser til præcis stop.
14. Buffere og slutstop
Mekaniske kofangere på kran\/vogn slutter med at absorbere chok og forhindre overskridelse.
15. Load Limiter (overbelastningsbeskyttelse)
Detekterer overdreven belastning og forhindrer drift over nominel kapacitet.

| 🔩 Valgmulighed | 📋 Bruge |
|---|---|
| Variabel frekvensdrev (VFD) | For glat hastighedskontrol af hejsning\/rejsebevægelse. |
| Anti-Sway Control | Minimerer belastningssving, især nyttigt i længere spenn. |
| Load Display System | Viser i realtid løftet vægt på digital skærm. |
| Vedligeholdelsesplatform | For nem adgang til hejse- og motorsystemer (almindeligt i dobbelt bjælke -design). |

Skitse

Hovedteknisk

Fordele
| 🌟 Fordel | 📋 Beskrivelse |
|---|---|
| 1. høj effektivitet | Tillader hurtig og nøjagtig håndtering af tunge belastninger, hvilket forbedrer produktionsgennemstrømningen. |
| 2. Rumoptimering | Installeret overhead og frigør værdifuld gulvplads sammenlignet med gaffeltrucks eller jordhøjter. |
| 3. bred dækningsområde | Især iDobbelt bjælkeKonfigurationer, dækker store spenn på tværs af workshops eller lagre. |
| 4. sikkerhed | Reducerer manuel håndtering, sænker risikoen for skader på arbejdspladsen. Inkluderer sikkerhedsfunktioner som overbelastningsbegrænsere, begrænsningsafbrydere og bremser. |
| 5. Alsidighed | Kan løfte en række belastninger ved hjælp af kroge, løftebjælker, magneter, greb eller slynger. |
| 6. Tilpaselig | Justerbar span, løfthøjde, kontrolmetode (pendel, fjernbetjening, kabine) og valgfri smarte funktioner (som antisway, belastningsdisplay). |
| 7. lave driftsomkostninger | Holdbar, lang levetid med lav vedligeholdelse, når den vedligeholdes korrekt. |
| 8. Nem integration | Kompatibel med lagerautomation og produktionslinjer. |
Anvendelse:
10- ton kapaciteten er ideel tilLøftning i mellemlang, velegnet til følgende brancher:
🏗️ 1. Fremstillingsanlæg
Transport af tunge komponenter mellem arbejdsstationer
Samlingsmaskiner eller store metaldele
🛠️ 2. stål- og metalworkshops
Løftestålplader, profiler, spoler
Håndtering af dør, forme eller fabrikationsenheder
🏢 3. Warehouses & Logistics
Indlæsning\/losning af varer og råvarer
Flytning af palletiserede produkter eller voluminøse genstande
⚙️ 4. udstyrsvedligeholdelsesfaciliteter
Fjernelse\/installation af motorer, gearkasser, pumper
Understøttende reparation af stort industrielt udstyr
🚢 5. Shipyards and Marine Industry
Løftmotorer eller marine komponenter
Hjælp til skibsbygning og vedligeholdelse
🚆 6. Jernbane, energi og kraftværker
Løfttransformatorer, turbiner eller sporudstyr
Håndtering af kabeltrommer og switchgear
🧱 7. Konstruktion og præfabrikeret betonværfter
Løftning af præfabrikerede bjælker, blokke eller paneler
Kranproduktion procedure
1) Design og planlægning
Bestem tekniske parametre: Bestem kranens løftekapacitet, span, løfthøjde, arbejdshastighed og andre tekniske parametre i henhold til kundebehov og den faktiske situation på brugsstedet. For eksempel kan kranen, der bruges til at løfte varer i indendørs lagre, have en løftekapacitet på mindre end 5 ton og en periode på mindre end 20 meter; Mens kranen, der bruges til produktion og løft i store fabrikker, kan have en løftekapacitet på titusinder eller endda hundreder af tons, og spændvidden vil stige i overensstemmelse hermed.
Strukturelt design: Udfør den strukturelle design af kranen i henhold til de tekniske parametre, herunder design af hovedstrålen, slutstråle, urigger, vandremekanisme, løftemekanisme osv. Designere er nødt til at bruge mekaniske principper og teknisk oplevelse for at sikre kranens strukturelle styrke, stabilitet og pålidelighed. For eksempel skal design af hovedstrålen tage hensyn til det maksimale bøjningsmoment og forskydningsstyrken, der skal bæres, og vælg den passende tværsnitsform og størrelse.
Valg af materiale: Vælg passende råvarer i henhold til designkrav, såsom stålmodel og specifikationer. Generelt vælges højstyrke, lavlegeret stål, såsom Q345B, for at sikre kranens bærende kapacitet og holdbarhed. På samme tid, for nogle nøglekomponenter, såsom trådtov og bremser, bør pålidelig kvalitet og standardtilbehør også vælges.
2) Skæring og forbehandling
Stålskæring: Skær det købte stål i henhold til den designede størrelse. Almindelige skæringsmetoder inkluderer flammeskæring, plasmaklipning, laserskæring osv. For eksempel kan flammeskæring bruges til tykkere stålplader; Laserskæring kan bruges til tynde plader eller dele med højere præcisionskrav. Kanterne på det afskårne stål skal poleres for at fjerne burrs og oxidskala.
Forbehandling af stål: Forbehandling af det afskårne stål, inklusive skudblæsning og rengøring af overflader. Skud sprængning kan effektivt fjerne urenheder såsom rust og oxidskala på overfladen af stål og forbedre overfladekvaliteten og belægningseffekten af stål. Overfladen af det forbehandlede stål skal have en vis grad af ruhed for at lette efterfølgende belægning.
3) Svejsning og montering
Hovedstrålesvejsning: Saml de skårne stålplader i form af hovedstrålen og svejs dem derefter. Svejsning af hovedstrålen vedtager generelt svejsemetoder, såsom nedsænket lysbuesvejsning eller gasafskærmet svejsning for at sikre svejsekvaliteten. Under svejseprocessen skal der rettes opmærksomheden på at kontrollere deformation og vedtagelse af rimelig svejsesekvens og procesparametre. For eksempel kan den segmenterede svejsemetode til en længere hovedstråle anvendes, først svejsning af den midterste del og derefter svejsning til begge ender for at reducere svejsningsdeformation.
End Beam og Outrigger -svejsning: Ende Beam og Outrigger svejses til hovedstrålen for at danne brostrukturen i kranen. Svejsning af slutstrålen og urigger bør også være opmærksom på at kontrollere svejsningsdeformationen og svejsekvaliteten for at sikre broens samlede styrke og stivhed.
Samling af andre komponenter: Saml andre komponenter, såsom gåmekanisme, løftemekanisme og elektrisk system til broen. Installation af vandretemekanismen og løftemekanismen skal udføres strengt i overensstemmelse med designkravene for at sikre dens fleksible drift, sikkerhed og pålidelighed. Installation af det elektriske system skal være opmærksom på ledningens rationalitet og sikkerhed for at undgå problemer såsom linjeforvirring og kortslutning.
4) Overfladebehandling og maleri
Overfladebehandling: Den samlede kran udsættes for overfladebehandling, såsom skudblæsning og fosfateringsbehandling igen for at forbedre vedhæftningen af belægningen. Fosfateringsbehandling kan danne en fosfatfilm på overfladen af stålet for at forbedre korrosionsmodstanden og slidstyrke af belægningen.
Maleri: Malingsoperationer udføres i henhold til kundebehov og miljøforhold. Maleri inkluderer generelt flere lag af belægning, såsom primer og topcoat. Hvert lag af belægning skal påføres jævnt, og tykkelsen skal opfylde standardkravene. For eksempel kan primeren være epoxy-zinkrige primer, der har god anti-korrosionsydelse; Topcoat kan være polyurethan -topcoat, der har god vejrbestandighed og dekorative egenskaber. Efter maling skal kranen placeres i et godt ventileret miljø for at tørre eller tørre.
5) fejlfinding og inspektion
Debugging uden belastning: Når kranen er samlet, skal fejlfinding uden belastning udføres først. Start hver driftsmekanisme for kranen for at kontrollere, om den kører normalt, om der er unormal støj, om motoren og bremsen fungerer pålideligt osv. F.eks. Kontroller, om hjulene på vandremekanismen kan rotere fleksibelt, og om tromlen til løftemekanismen kan vinde Wire Rope normalt.
Indlæsningsfejlbuggning: Efter fejlfinding uden belastning er normal, udføres belastningsfejlbugging. Belast gradvist i henhold til en bestemt andel af den nominelle belastning for at kontrollere kranens ydelse under belastning. Under belastningsfejlbuggningsprocessen skal stress, belastning, afbøjning og andre parametre for kranen overvåges for at sikre, at de er inden for det tilladte interval. På samme tid er det også nødvendigt at kontrollere, om bremsens ydelse af bremsen opfylder kravene.
Sikkerhedsenhedsinspektion: Kontroller kranens sikkerhedsanordninger, såsom grænseafbrydere, overbelastningsbeskyttelsesenheder, nødbremseenheder osv. Disse sikkerhedsanordninger er vigtige komponenter for at sikre, at kranen er sikker, og deres drift skal være pålidelig. For eksempel skal grænsekontakten være i stand til at afskære strømforsyningen i tide, når kranen når grænsepositionen for at forhindre kranen i at kollision og skade.
6) Emballage og transport
Emballage: Kraner, der har bestået idriftsættelsesinspektionen, er pakket. Generelt bruges fugtbeskyttet og stødbestandigt emballagematerialer såsom plastfilm og skumpuder til at pakke kranen. For nogle store kraner kan træbokseemballage også bruges til at øge emballagens styrke og stabilitet.
Transport: Vælg den relevante transportmetode baseret på faktorer såsom størrelse, vægt og transportafstand af kranen. Almindelige transportmetoder inkluderer vejtransport og jernbanetransport. Under transport bør der træffes fikserings- og beskyttelsesforanstaltninger for at forhindre kranen i at kollision og skade.

Workshop View:
Virksomheden har installeret en intelligent udstyrsstyringsplatform og har installeret 310 sæt (sæt) af håndtering og svejsningsrobotter. Efter afslutningen af planen vil der være mere end 500 sæt (sæt), og udstyrsnetværksgraden når 95%. 32 svejsningslinjer er blevet brugt, 50 er planlagt installeret, og automatiseringshastigheden for hele produktlinien er nået 85%.


Populære tags: 10 ton overhead Bridge Crane, Kina 10 ton Overhead Bridge Crane Producenter, leverandører, fabrik
Du kan også lide


Send forespørgsel