


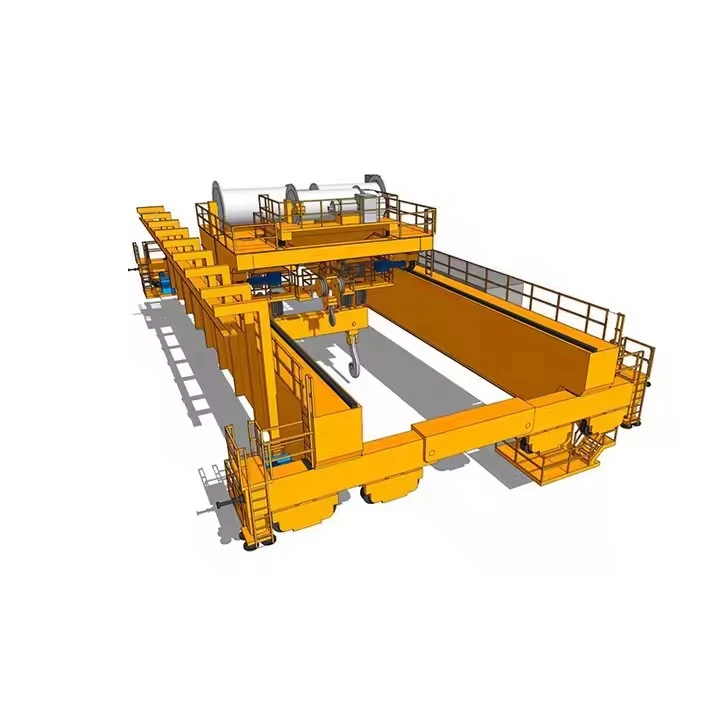


Europæisk dobbeltbjælkebrokran
Produktbeskrivelse
DEFINERING AF KARAKTERISTIKA OG FILOSOFI
Grundlæggende tekniske principper
Præcision over tolerance: Komponenter er fremstillet med snævrere tolerancer end minimumsstandarder kræver (f.eks. hjuljustering inden for 0,5 mm over spændvidden).
Lifecycle Engineering: Designet til25-40+ årpålidelig service med dokumenterede vedligeholdelsesplaner.
Systemintegration: Holistisk design, hvor mekaniske, elektriske og kontrolsystemer er konstrueret som et samlet system.
Forebyggende sikkerhed: Flere redundante sikkerhedssystemer forhindrer fejl i stedet for blot at afbøde dem.
Fremragende fremstilling
Premium materialer: Standard brug afS355J2+Nstål (med slagprøvning ved -20 grader), fastgørelseselementer i rustfrit stål og aluminium af marinekvalitet til skabe.
Avanceret fremstilling: Laser/plasmaskæring med robotsvejsning til kritiske samlinger (svejseprocedurer kvalificeret til EN ISO 15614).
Overfladeteknologi: Flertrins-overfladebehandling inklusivezinkfosfat forbehandlingfør pulverlakering eller vådmaling.
BENCHMARKS FOR YDELSE
| Parameter | Europæisk præmie | Standard industri |
|---|---|---|
| Positioneringsnøjagtighed | ±1-3 mm | ±10-20 mm |
| Hastighedskontrolområde | 1:1000 (0.1-100%) | 1:100 (1-100%) |
| Støjniveau | Mindre end eller lig med 65 dB(A) ved 1m | Mindre end eller lig med 75 dB(A) ved 1m |
| Energieffektivitet | Regenerative drev (sparer 20-30%) | Resistiv bremsning (energi spildt som varme) |
| Mean Time Between Failures (MTBF) | 5,000+ timer | 2.000-3.000 timer |
| Installationstid | 30-40 % hurtigere (modulært design) | Standard monteringstid |
Kernekomponenter: leje, gearkasse, motor, pumpe
Oprindelsessted: Henan, Kina
Garanti: 1 år
Vægt (KG):2000 kg
Video udgående-inspektion: Leveres
Maskintestrapport: Leveres
Design: Dobbeltstråle
Effektivitet: høj effektivitet
Driftshastighed: Højhastighedsdrift
Stabilitet: Anti-svingfunktion
Farve: Valgfri
Strømkilde: 110V/220V/230V/380V/440V, tilpasset
Spændvidde: 7,5-31,5m

Billeder og komponenter
1. BROSTRUKTURSYSTEM
Hovedbjælke (Tragbalken)
Konstruktion: Svejste kassedrageremed optimeret tværsnit-(typisk 1:1,2 til 1:1,5 højde-til-breddeforhold)
Materiale: S355J2+N/K2stålplader (EN 10025-2) med garanteret -20 graders slagstyrke
Indre struktur:
Tværgående membranplader hver 1,5-2m
Langsgående afstivninger på væv og flanger
Diagonal afstivningi hjørner for vridningsstivhed
Svejsning: Nedsænket buesvejsning (SAW)til hovedsømme,MAG svejsningtil afstivninger
Kvalitetskontrol: 100 % ultralydstestaf kritiske svejsninger,magnetisk partikeltestningtil ikke-kritiske svejsninger

End Trucks (Laufkatzen)
Rammekonstruktion: Svejset kassesektionmed integrerede motor/platformsbeslag
Hjulsamlinger:
Smedede stålhjul med dobbelt-flange(34CrNiMo6 materiale)
Induktions-hærdet slidbane(55-60 HRC til 8 mm dybde)
Sfæriske rullelejer(FAG/SKF/INA) med labyrintforseglinger
Hydrauliske løftepunktertil udskiftning af hjul
Tilslutning til Girders: Friktionsbolte med høj-styrke-greb(HV-system iht. EN 14399-10)
Runway System (Laufbahn)
Skinner: EN 14811-1A75-A120 kranskinner medEN 13674-1profiler
Fastgørelse: Fjederbelastede-skinneklemmer(GANTREX, RÜBIG) tillader termisk udvidelse
Justering: Laser-udjævnet til±1mm over 20m, ±2 mm total spændvidde
 |
 |
2. VOGNSYSTEM (FAHRWERK)
Vognramme
Design: Svejset stålkonstruktionmed integreret gearkasse/motorophæng
Hjul arrangement: 8-hjuls konfiguration(4 drevne, 4 tomgange) til lastfordeling
Hjul: Sagen-hærdet(60-62 HRC) medkronet slidbanetil skinneopretning
Trolley Drive System
| Komponent | Europæisk specifikation |
|---|---|
| Motor | IEC ramme(f.eks. 160M) medIE4 premium effektivitet, bremsemotor valgfri |
| Gearkasse | Spiralformede-affasningsenheder(SEW, Nord, Flender) medStørre end eller lig med 1,25 servicefaktor |
| Kobling | Elastisk stift/bøsning type(R+W, KTR) med fejlsikkert-design |
| Bremse | Fjeder-påsat, elektrisk udløstskivebremse (SBG, Mayr) |
 |
 |
3. HOISTING SYSTEM (HEBEWERK)
Hovedhejseenhed
Tromlesamling:
Maskinbearbejdet ståltromlemedunderskårne rillertil rebføring
Rebfastholdelsessystem(EN 13135 kompatibel)
Integreret rebføringmed nærhedssensor
Gearing: 3-trins planetarisk/spiralformet gearkassemedStørre end eller lig med 1,4 servicefaktor
Motor: Dobbelt-hastighed eller VFD-styretmedKlasse F isolering(155 grader)
Bremsning: Dobbelt uafhængige systemer:
Motorbremse: Skivebremse på-højhastighedsaksel
Sikkerhedsbremse: Mekanisk belastningsbremse på gearkassens udgang

Rope System
Ståltov: 19x7 eller 35x7 IWRC rotations-bestandig(Casar, Pfeifer, Kiswire)
Skiver: Smedet stål med hærdede riller(55-60 HRC)
Opsigelser: Kilefatningermed belastningsovervågningsstifter
Vedhæftede filer til lasthåndtering
Krogblok: Smedede stålkroge(Klasse T eller V i henhold til EN 1677-1)
Grib System(hvis udstyret):
Motoriserede grebmedIP67-klassificerede interne motorer
Reb-betjente grebmed separat lukkemekanisme
Lastcellerintegreret i spredebjælke

4. ELEKTRISKE & STYRESYSTEMER
Strømforsyningssystem
Ledersystem: Isolerede lederstænger(KANT-O-BAR, ALU-TRAK) med:
Selvrensende-samlere
Faseindikationsmarkører
Ekspansionsfugerhver 40-60 m
Kabelstyring: Energikæder(igus, Kabelschlepp) til trolleybevægelser
Sikkerheds- og overvågningskomponenter
| Enhed | Standard | Fungere |
|---|---|---|
| Belastningsbegrænser | EN 13155 | 2-kanalsystem med krydstjek |
| Grænseafbrydere | EN 60947-5-1 | Magnetisk nærhedstype med manuel nulstilling |
| Encoder systemer | EN 61508 | Absolut multi-drejning til hejs, inkrementel til rejser |
| Anti-kollision | EN 12999 | Laser/LiDAR baseret med advarsels-/stopzoner |
| Vindmåler | EN 61400-12-1 | Kop/vinge type med 4-20mA udgang |
El-skabe
Konstruktion: Pulver-lakeret stål(RAL 7035) medIP54/IP55 klassificering
Internt layout: Form 3b/4 adskillelse(EN 61439-1/2)
Komponenter:
Hovedafbrydermed RCD-beskyttelse
Linje filterfor EMC-overensstemmelse
24V DC UPStil sikkerhedskredsløb
PLC med SD-korttil datalogning

5. GRABEBØDESYSTEM (SPECIALISERET)
Motoriserede gribekomponenter
Hovedsamling:
Gearmotor: Bremse motor(SEW/Bauer) medIP67 beskyttelse
Gearkasse: Planetarisk reduktionmed 150-300:1 forhold
Momentbegrænser: Mekanisk slipkobling for at forhindre overbelastning
Kæbemekanisme:
Kæber: Hardox 500slid plader medudskiftelige tænder
Hængsler: Buskede stiftermed automatisk smøring
Sæler: Radialtætninger med flere-læberat holde på fedt
Elektrisk System:
Slipring samling: Fiberbørsteteknologitil kraftoverførsel
Temperaturfølere: I motor og gearkasse
Positionssensorer: Til kæbeåbningsvinkel
Reb-betjente gribekomponenter
Lukkemekanisme: Differential remskive systemtil mekanisk fordel
Rebguider: Selv-justerende skiverfor at forhindre snoning af reb
Vægtoptimering: Modvægtefor tom greb stabilitet

6. HJÆLPEMIDLER OG SÆRLIGE KOMPONENTER
Smøresystem
Centraliseret automatisk smøring(Lincoln/Trafo) for:
Hjullejer
Åbne gearmasker
Rebskive lejer
Progressive skilleventilerfor præcis oliefordeling
Overvågning & Diagnostik
Vibrationssensorer: På alle større lejer (SKF/ifm)
Temperaturfølere: Motorer, gearkasser, bremser
Olietilstandssensorer: I gearkasser
Bær sensorer: På bremsebelægninger
Data gateway: MQTT/OPC UAgrænseflade til fabrikkens netværk
Særlige miljøkomponenter
| Miljø | Særlige komponenter |
|---|---|
| Kold (-40 grader) | Stål med lav-temperatur, opvarmede lejer, arktisk fedt |
| Ætsende | AISI 316 rustfrifastgørelseselementer, zink-aluminiumsbelægning |
| Eksplosiv | ATEX-certificeretmotorer, bremser, sensorer |
| Rent værelse | Rustfrit stål, glatte overflader, positivt tryk |

7. MATERIALER & FINISHER
Overfladebeskyttelsessystem
Forberedelse: Sa 2,5 sprængningtil 50-75μm profil
Grunding: Zink-rig epoxy(80μm tørfilmtykkelse)
Mellemliggende: Glimmerholdig jernoxidepoxy(125μm DFT)
Topcoat: Polyurethan(50μm DFT) i RAL-farver
Kritiske materialespecifikationer
Konstruktionsstål: EN 10025-2 S355J2 (med CE-mærkning og 3.1-certifikat)
Fastgørelsesmidler: EN 15048-1/2 HV systembolte, A4-80 rustfri til ætsende områder
Elektrisk: Harmoniserede kabler(H07RN-F) med mulighed for lav røgfri halogen
Lejer: ISO 281 L10 levetidsberegning Større end eller lig med 100.000 timer
8. KVALITETSDOKUMENTATION PR. KOMPONENT
Hver hovedkomponent inkluderer:
Materialecertifikater(3,1 eller 3,2 i henhold til EN 10204)
Svejseprocedurekvalifikationer(WPQR)
Ikke-destruktive testrapporter
Dimensionelle inspektionsrapporter
Fabriksaccepttestprotokoller
CE erklæring om inkorporering

Skitse

Vigtigste tekniske

Fordele
1. Engineering & Ydeevne Overlegenhed
| Fordel | Teknisk implementering | Indvirkning |
|---|---|---|
| Præcisionsteknik | FEA-optimerede kassedragere (L/1000 afbøjning), laser-justerede komponenter (±1 mm tolerance) | Ultra-glat betjening, minimal vibration, forlænget komponentlevetid |
| Forudsigelig ydeevne | Statistisk processtyring, komponentmatchning, systemintegration | Konsekvent drift inden for specifikationer for hele livscyklussen |
| Avanceret bevægelseskontrol | VFD'er i alle bevægelser med CANbus-synkronisering, anti-sway-algoritmer | Præcis positionering (±2 mm), stød-fri lasthåndtering |
| Overlegen levetid | Førsteklasses materialer (S355J2+N), korrosionsbeskyttelse (C5-M), præcisionslejer | 30-40+ års designlevetid med 90 %+ oppetid |
2. Sikkerhed og pålidelighed
Sikkerhedssystemer med flere-lag:
• Primær: Belastningsbegrænsere (2-kanal), endestopkontakter (magnetiske)
• Sekundær: Registrering af underhastighed, nødstop (Kategori 0/1)
• Tertiær: Strukturel overbelastningsbeskyttelse, anti-kollisionssystemer
Mislykket-Sikkert design: Dobbelt uafhængige bremser, redundante PLC'er, sikkerhedsklassificerede-komponenter (SIL2/PLd)
Forudsigende vedligeholdelse: Integrerede sensorer (vibration, temperatur, slid) med cloud-analyse
Dokumenteret pålidelighed: MTBF >5.000 timer, 99,5%+ tilgængelighed i kontinuerlig drift
3. Operationel effektivitet
| Effektivitetsområde | europæisk teknologi | Resultat |
|---|---|---|
| Energieffektivitet | Regenerative VFD'er (føder 20-30 % tilbage til nettet), IE4-motorer, LED-belysning | 40-60 % lavere energiomkostninger i forhold til konventionelle kraner |
| Vedligeholdelseseffektivitet | Centraliseret smøring, hurtig-skift af komponenter, diagnoseporte | 50 % mindre vedligeholdelsestid, 70 % færre uplanlagte stop |
| Optimering af plads | Kompakt design, høje krogtilgange, minimal afbøjning | Maksimal anvendelig gulv/højdeplads |
| Hastighed og produktivitet | Optimerede accelerationsprofiler, samtidige bevægelser | 15-25 % hurtigere cyklustider |
4. Økonomiske fordele
Højere restværdi: 60-70 % efter 10 år vs. . 20-30 % for standardkraner
Forsikringsydelser: 20-40 % lavere præmier på grund af certificerede sikkerhedssystemer
Regulativ overholdelse: Ingen risici for manglende-overholdelse på europæiske markeder
5. Teknologisk Ledelse
Digital integration: OPC UA, MQTT interfaces til Industry 4.0 integration
Smarte funktioner:
• Digital tvilling: Virtuel model til simulering og optimering
• Forudsigende analyse: AI-drevet fejlforudsigelse
• Fjerndiagnostik: Sikker producentadgang til fejlfinding
Fremtidig-korrektur: Modulært design, der tillader teknologiopgraderinger
Anvendelse:
1. Automotive & Advanced Manufacturing
Samlebånd til biler
Krav: Høj præcision (±2 mm), ren betjening, 24/7 pålidelighed
europæiske fordele: Vibrations-dæmpede vogne, absolutte encodere, hvide rumvarianter
Specifikke anvendelser:
• Krop-i-hvid håndtering: Høj-positionering til svejsestationer
• Batteriproduktion: Renrumskraner til håndtering af lithium-ionceller
• Malerforretninger: Eksplosionsbeskyttede-kraner med specielle finish
Aerospace Manufacturing
Ansøgninger: Vingesamling, sammenføjning af skrog, motorhåndtering
Kritiske behov: Mikro-positionering (±0,5 mm), anti-svaj, håndtering med variabel geometri
europæiske løsninger:
• Aktiv belastningskontrol: Mod--massesystemer til sarte komponenter
• 6-akset positionering: Kombineret bro/vogn/hejs/rotations/hældningskontrol
• Kulfiberhåndtering: Statiske-dissipative systemer
2. Energi & Sværindustri
Strømproduktion
| Plantetype | Anvendelse | Europæiske funktioner |
|---|---|---|
| Nuklear | Brændstofstangshåndtering, vedligeholdelse | SIL3 sikkerhedssystemer, seismisk kvalifikation, strålings-resistente materialer |
| Termisk | Kul/biomassehåndtering | Høje-greb (FEM 8m), støv-beskyttelse, automatisk blanding |
| Hydro | Vedligeholdelse af turbine | Høj-kapacitet (500T+), præcisionssænkning, fjernbetjening |
Stål og metaller
Skrotpladser: 24/7 drift med 50T+ magnet eller gribehåndtering
Aluminiumssmelteværker: Håndtering af varmt metal (op til 400 grader) med varmeafskærmning
Særlige funktioner:
• Gnistbestandig-komponenter til eksplosive atmosfærer
• Høj-designtil kontinuerlig støbeapplikationer
• Automatiseret lagerstyringmed RFID-sporing
3. Logistik & Infrastruktur
Havne og intermodale terminaler
Beholderhåndtering: Sprederkraner med automatiske twistlock-systemer
Bulk terminaler: Gribekraner med automatiseret lagerstyring
europæiske fordele:
• Vindafvisende-design: EN 13001-2 overensstemmelse for 150 km/t vind
• Korrosionsbeskyttelse af saltvand: C5-M belægning, rustfri komponenter
• Fjernbetjening: Operatørcentre med VR-integration
Jernbane & Transport
Vedligeholdelse af lokomotiver: Under-brokraner til motorhåndtering
Tunnelbyggeri: Segmenthåndtering med millimeterpræcision
Brobygning: Lancering af portaler med synkroniseret multi-kranstyring
4. Procesindustrier
Kemisk og farmaceutisk
Renrumsapplikationer: Konstruktion af rustfrit stål (AISI 316L), IP65 tætning
Farlige områder: ATEX-certificerede komplette pakker (Zone 1/21)
Præcisionsfunktioner:
• Vibrationsisolering: Luft-fjedermonterede hejseværk til følsomme processer
• Kontamineringskontrol: Glatte overflader, overtryksindkapslinger
• Vægtfordeling: Integrerede vejeceller med 0,1 % nøjagtighed
Mad & drikke
Hygiejnisk design: USDA/FDA-kompatible materialer, let-rengørende overflader
Automatisering: Fuldautomatisk palle-/kassehåndtering med visionsystemer
Temperaturzoner: Fryseapplikationer (-40 grader) med kuldesikre komponenter
5. Specialiserede applikationer
Forskning og høj-teknologi
Partikelacceleratorer: Ikke-magnetiske kraner (aluminiumskonstruktion)
Halvleder Fabs: Vibrationsklasse VC-D/E, ESD-beskyttelse
Observatorier: Ultra-glat bevægelse for teleskopkomponenter
Katastrofeberedskab og specialiseret håndtering
Nuklear dekommissionering: Fjernbetjente-kraner med kamerasystemer
Håndtering af kunst og museum: Mikro-hastighedskontrol (0,1 m/min), klimakontrol
Skibsbygning: Portalkraner med 1000T+ kapacitet til blokmontage
Kranproduktion procedure
Fase 1: Design og Engineering
Dette er den grundlæggende fase, før ethvert fysisk arbejde begynder.
Analyse af kundekrav:Ingeniører gennemgår de specifikke krav: kapacitet (f.eks. 32/5 tons), spændvidde, løftehøjde, driftsklasse (f.eks. A5, A6) og eventuelle særlige behov (f.eks. eksplosionssikkert,-højtemperaturmiljø).
Strukturelt design:Ved hjælp af CAD-software (Computer-Aided Design) designer ingeniører hoveddragerne, endevognene og trolleyrammen. Finite Element Analysis (FEA) bruges ofte til at simulere stress, afbøjning og dynamiske belastninger for at optimere designet for styrke og vægt.
Mekanisk og elektrisk design:Dette inkluderer valg og design af drivsystemerne (motorer, gearkasser, hjul), hejsemekanismen og det komplette elektriske kontrolsystem med paneler, frekvensomformere (VFD'er) og sikkerhedsanordninger.
Oprettelse af materialestykliste:En detaljeret liste over alle råmaterialer (stålplader, profiler) og indkøbte komponenter (hejs, motorer, bremser, ståltov, hjul) genereres.
Fase 2: Råvare- og komponentindkøb
Stålplader og profiler:Stålplader af høj-kvalitet (typisk Q235B eller Q345B i henhold til kinesiske standarder, svarende til S235JR/S355JR) anskaffes i de nødvendige dimensioner og tykkelser.
Købte komponenter:Kritiske komponenter er hentet fra velrenommerede leverandører. Disse omfatter:
Hejseenhed (kan fremstilles-hjemme eller købes)
Elektriske motorer til bro- og trolleykørsel
Reducer gearkasser
Hjul og aksler
Bremser
Elektriske komponenter (controllere, kontaktorer, endestopkontakter, VFD'er, kabler)
Lejer
Fase 3: Fremstilling og bearbejdning af hovedstål
Dette er kernen i fremstillingsprocessen.
1. Fremstilling af hovedbjælke:
Skæring:Stålplader skæres til den ønskede størrelse og form ved hjælp af CNC plasma eller flammeskæremaskiner for høj præcision.
Web-/flangeforberedelse:De lodrette vævsplader og vandrette top/bundflangeplader er forberedt. Ved lange spænd er dragerne ofte designet som en tilspidset "I-stråle"-profil (bredere i midten) for at optimere styrke-til-vægtforhold.
Montering og svejsning:Bjælkerne er samlet på store jigs for at sikre ligehed og korrekt camber (en forud-indstillet opadgående bøjning for at modvirke afbøjning under belastning). Dette er et kritisk skridt. Submerged Arc Welding (SAW) bruges almindeligvis på grund af dens dybe penetration og høj-kvalitet, ensartede svejsninger på lange sømme.
Afstressende:Efter svejsning gennemgår hoveddragerne ofte stressaflastende varmebehandling i en stor ovn. Denne proces fjerner interne spændinger skabt under svejsning, forhindrer fremtidig forvrængning og sikrer dimensionsstabilitet.
Bearbejdning:Tilpasningsfladerne til endevognene og trolleyskinnerne er bearbejdet ved hjælp af en høvl eller fræsemaskine for at sikre en perfekt plan og plan overflade.
2. Fremstilling af endevogn (endelastbil):
Endevognene er fremstillet af stålsektioner og plader.
De rummer hjul, drivmotorer og gearkasser til brobevægelsen.
Hjulbaserne er boret og bearbejdet til præcise tolerancer for at sikre korrekt justering, og at alle hjul kommer i kontakt med baneskinnerne.
Fase 4: Mekanisk montage
1. Brosamling:
De to hoveddragere er placeret parallelt med hinanden og forbundet til endevognene ved hjælp af høj-bolte eller ved svejsning, der danner den komplette brostruktur.
Detrolleyskinnerer præcist justeret og boltet på toppen af hoveddragerne.
2. Trolleyrammesamling:
Vognrammen er samlet, og dens hjul, drev og hovedhejseenheden (inklusive ståltromlen, motoren, gearkassen og krogblokken) er monteret på den.
3. Drevsysteminstallation:
Kørselsdrevenhederne (motor, gearkasse, kobling) er monteret på endevognene (til brobevægelse) og på trolleyrammen (til trolleybevægelse).
Alle mekaniske komponenter er justeret for at forhindre binding og for tidligt slid.
Fase 5: Installation af el-anlæg
Kabeloprulningssystem:Hovedstrømforsyningen til kranen (f.eks. lederstænger eller festonsystemer) er installeret langs brodrageren.
Kontrolpanel installation:Hovedkontrolpanelet, VFD'er og andre elektriske komponenter er monteret i et beskyttet kabinet, normalt på brodrageren.
Ledningsføring:Alle motorer, bremser, endestopkontakter og sikkerhedsanordninger er tilsluttet i henhold til det elektriske skema.
Operatør kontrolstation:Den hængende kontrolstation (hængt fra kranen) eller et radiofjernbetjeningssystem er tilsluttet og testet.
Fase 6: Overfladebehandling og maling
Forberedelse af overfladen:Hele kranstrukturen skydes-for at fjerne mølleskala, rust og svejseslagge, hvilket skaber en ren, ru overflade for optimal malingsvedhæftning.
Grunding:En rusthæmmende-primer påføres umiddelbart efter blæsning for at forhindre oxidation.
Maleri:Der påføres flere lag industriemaljemaling af-kvalitet. Farven er ofte i henhold til kundespecifikation eller standard fabrikspraksis (f.eks. international orange/gul for synlighed). Malingsprocessen beskytter kranen mod korrosion i industrielle miljøer.
Fase 7: Fabriksaccepttest (FAT)
Før demontering til forsendelse gennemgår den fuldt monterede kran strenge tests.
Visuel inspektion:Kontrol af dimensioner, svejsekvalitet og montage.
Ingen-belastningstest:Kørsel af kran, trolley og hejs i alle retninger for at verificere jævn drift, korrekt hastighed og funktionalitet af alle betjeningselementer og endestopkontakter.
Statisk belastningstest:Taljen løftes med en prøvelast25 % større end den nominelle kapacitet(i henhold til FEM/ISO standarder). Belastningen holdes i 10-15 minutter for at kontrollere for strukturel deformation, svejseintegritet og bremseholdeevne.
Dynamisk belastningstest:Kranen betjenes med en testbelastning10 % større end den nominelle kapacitet. Alle bevægelser testes for at sikre ydeevne under dynamisk stress.
Elektriske sikkerhedstest:Isolationsmodstand, jordforbindelse og korrekt funktion af alle nødstop og sikkerhedskredsløb er verificeret.
Fase 8: Demontering, emballering og forsendelse
Efter at have passeret FAT demonteres kranen forsigtigt i transportable sektioner (hoveddragere, endevogne, trolley, el-tavler).
Alle komponenter er professionelt emballeret og beskyttet mod transportskader.
De sendes til kundens websted, hvor de bliver genmonteret og installeret af teknisk personale.

Værkstedsvisning:
Virksomheden har installeret en intelligent udstyrsstyringsplatform og har installeret 310 sæt (sæt) håndterings- og svejserobotter. Efter færdiggørelsen af planen vil der være mere end 500 sæt (sæt), og udstyrsnetværkshastigheden vil nå 95 %. 32 svejselinjer er taget i brug, 50 er planlagt installeret, og automatiseringshastigheden for hele produktlinjen har nået 85 %.


Populære tags: europæisk dobbeltbjælkebrokran, Kina europæisk dobbeltbjælkebrokranproducenter, leverandører, fabrik
Du kan også lide


Send forespørgsel